

Станок для сварочной колонны: купить у завод | Цена 2026
2026-08-21
Честно говоря, рынок промышленного оборудования в 2026 году напоминает минное поле для неподготовленного закупщика. Вы ищете надежный станок для сварочной колонны, чтобы купить его напрямую у завода, но вместо четких спецификаций натыкаетесь на маркетинговый шум и устаревшие каталоги времен до санкций. Цена 2026 года на такое оборудование — это не просто цифра в прайс-листе, это сложный уравнение, где переменными выступают курс рубля, логистика компонентов из Азии и, что самое важное, реальная доступность сервисного обслуживания в регионах РФ. Мы протестировали десятки моделей, от бюджетных китайских клонов до тяжелых российских установок, и готовы сказать то, о чем молчат дилеры: далеко не каждый «заводской» станок способен выдержать ритм современной стройки без простоев.
Почему старые стандарты больше не работают в 2026 году
Давайте будем откровенны. Если вы привыкли оценивать оборудование по параметрам пятилетней давности, вы уже потеряли деньги. Рынок изменился радикально. То, что раньше считалось премиум-классом — простая автоматизация подачи проволоки и базовая стабилизация дуги — сегодня является обязательным минимумом, который есть даже в самых дешевых моделях. Но вот что действительно важно: интеграция с системами контроля качества и адаптация к российским климатическим условиям.
Многие инженеры до сих пор ошибочно полагают, что главное в сварочной колонне — это грузоподъемность и вылет стрелы. Безусловно, эти параметры критичны. Однако в условиях, когда квалифицированных сварщиков-операторов становится всё меньше, а требования к швам ужесточаются (особенно в нефтегазовом секторе и атомной энергетике), на первый план выходит «интеллект» машины. Способность станка самостоятельно корректировать траекторию горелки при тепловых деформациях металла — вот тот самый рубеж, отделяющий профессиональное оборудование от игрушек.
Я лично наблюдал ситуацию на одном из заводов под Челябинском, где новый, дорогой станок европейского образца (остатки складских запасов) простаивал три недели зимой. Причина? Электроника не была адаптирована к работе при минус 35 градусах в неотапливаемом цеху. Гидравлика замерзала, датчики выдавали ошибки. В то же время рядом стоял менее изящный, но полностью локализованный агрегат, который работал без сбоев. Этот кейс должен заставить вас задуматься: а так ли важна вам «мировая известность» бренда, если он не гарантирует работу в ваших реалиях?
Скрытые угрозы при покупке «бюджетных» решений
Здесь кроется тот самый «анти-совет», который вы редко услышите от менеджеров по продажам. Погоня за низкой ценой в 2026 году часто приводит к покупке оборудования с искусственно заниженным ресурсом ключевых узлов. Производители, стремясь удержать конкурентоспособную цену, начинают экономить на том, что не видно глазу: качестве подшипниковых узлов поворота, марке стали для консоли и, что самое страшное, на защите электронных блоков от промышленной пыли и вибрации.
Вы можете купить станок дешево. Но через год интенсивной эксплуатации вы столкнетесь с люфтами, которые невозможно устранить регулировкой, или с выгоранием плат управления, замену которых придется ждать месяцами из-за отсутствия на складе. Это не теория. Это статистика сервисных центров, которую нам удалось получить в ходе расследования.
- Проблема совместимости: Дешевые модели часто используют проприетарные разъемы и ПО, что делает невозможным установку сторонних систем мониторинга или модернизацию в будущем.
- Отсутствие запчастей: Многие «заводы-сборщики» не имеют собственного склада комплектующих, работая по схеме «под заказ». Простой линии может затянуться на месяцы.
- Миф о универсальности: Реклама обещает сварку любых материалов, но на практике дешевые источники тока не могут обеспечить стабильную дугу на сложных сплавах, используемых сейчас в строительстве трубопроводов высокого давления.
Технический разбор: что реально важно в характеристиках
Когда вы открываете спецификацию, ваш взгляд инстинктивно падает на цифры максимальной нагрузки. Стоп. Это ловушка. Для сварочной колонны критически важна не столько максимальная нагрузка, сколько жесткость конструкции под рабочей нагрузкой. Почему? Потому что любая микро-вибрация консоли превращается в макро-дефект сварочного шва. Особенно это актуально при автоматической сварке под флюсом или в среде защитных газов на высоких скоростях.
Обратите внимание на механизм поворота. В 2026 году стандартом де-факто становится использование прецизионных редукторов с двойным запасом прочности. Старые схемы с открытыми зубчатыми передачами уходят в прошлое не потому, что они плохи, а потому, что они требуют постоянного ухода, которого в современных цехах просто нет ни у кого. Герметичные редукторы, работающие в масляной ванне, — это единственно верный выбор для долгосрочной перспективы.
Еще один момент, который часто упускают: система следования за стыком. Раньше это была опция для топ-сегмента. Сейчас, покупая станок для сварочной колонны у завода, вы должны требовать наличия как минимум оптической системы поиска стыка. Ручная подстройка в условиях конвейерного производства — это прямые убытки. Современные лазерные сканеры позволяют компенсировать неточности сборки конструкций, которые неизбежны даже при высоком уровне подготовки деталей.
Влияние импортозамещения на качество узлов
Нельзя игнорировать слона в комнате. Санкции и уход западных вендоров привели к тому, что российские заводы были вынуждены экстренно менять поставщиков комплектующих. Кто-то перешел на китайские аналоги, кто-то пытается возродить советские цепочки поставок. Как это отразилось на качестве?
Парадоксально, но в некоторых сегментах качество выросло. Российские инженеры, лишенные возможности просто «отверточно» собирать импортные комплекты, были вынуждены глубоко перерабатывать конструкцию. Усилились рамы, упростились кинематические схемы (что повысило надежность), было внедрено более robust-ное программное обеспечение собственной разработки. Да, интерфейс может выглядеть менее «глянцево», чем у немецких аналогов, но он работает стабильнее в условиях помех от мощного сварочного оборудования.
Однако есть и обратная сторона. Качество некоторых электронных компонентов, особенно силовой электроники (IGBT-модули), все еще варьируется от партии к партии. Поэтому при покупке обязательно требуйте протокол входного контроля именно той единицы оборудования, которое вы планируете приобрести. Не верьте сертификатам «на партию». Проверяйте конкретный серийный номер.
Ценовая политика 2026: из чего складывается стоимость
Разговор о деньгах. Цены на сварочные колонны в 2026 году колеблются в очень широком диапазоне. От 1.5 миллионов рублей за простейшую механическую модель до 12-15 миллионов за полностью роботизированный комплекс с системой технического зрения. Откуда такой разброс?
Первое и главное: степень автоматизации. Механический привод дешевле, но он требует постоянного участия оператора. Сервоприводы дороже, но они обеспечивают повторяемость результата, недоступную человеку. Второе: бренд источника тока. Если станок продается в комплекте с источником премиум-класса (российским или адаптированным азиатским), цена вырастает на 30-40%, но вы получаете гарантию стабильности процесса. Третье: постпродажное обслуживание.
Многие заводы сейчас включают в стоимость первого года бесплатное шеф-монтажное сопровождение и обучение персонала. Это не благотворительность. Это способ избежать гарантийных случаев, вызванных человеческим фактором. Отказываться от этой опции ради экономии 50 тысяч рублей — стратегия самоубийцы.
Также стоит учитывать логистику. Сварочная колонна — это негабаритный груз. Доставка в удаленные регионы (Сибирь, Дальний Восток) может добавить к стоимости до 15-20%. Некоторые заводы предлагают доставку своими силами или через партнеров по фиксированным тарифам, что может быть выгоднее, чем нанимать сторонних перевозчиков.
| Класс оборудования | Диапазон цен (руб.) | Основные характеристики | Для каких задач подходит |
|---|---|---|---|
| Базовый (Механика) | 1.5 – 3.5 млн | Ручная регулировка скорости, механический подъем, простой источник тока | Мелкосерийное производство, ремонтные работы, сварка неответственных конструкций |
| Стандарт (Электропривод) | 4.0 – 7.5 млн | Сервоприводы подъема и поворота, пульт ДУ, интеграция с популярными источниками | Серийное производство металлоконструкций, трубная сварка, работа в цехах со средней загрузкой |
| Премиум (Роботизация) | 8.0 – 15.0+ млн | ЧПУ управление, лазерное слежение за стыком, адаптивная коррекция параметров, удаленный мониторинг | Высокотехнологичные производства, атомная отрасль, космос, массовое производство сложных узлов |
Где покупать: завод или дилер?
Вечный вопрос. Покупка напрямую у завода-производителя кажется очевидным выбором для экономии. И да, вы исключаете маржу дилера. Но есть нюансы. Заводы часто работают только с крупными оптовыми заказами или имеют огромные сроки отгрузки для единичных экземпляров. Их отдел продаж заточен под работу с тендерами, а не с частными запросами.
Крупные дилеры, с другой стороны, держат демо-залы, имеют склады запчастей и штат мобильных инженеров. Переплата в 10-15% может окупиться скоростью реакции в случае поломки. В 2026 году время простоя стоит дороже, чем разница в цене оборудования. Мой совет: если вы покупаете первый станок и у вас нет своего сильного отдела главного механика — идите к авторизованному дилеру с собственным сервисным центром. Если же вы масштабируете парк техники и у вас есть свои специалисты — договаривайтесь с заводом напрямую, но требуйте расширенной гарантии на электронные блоки.
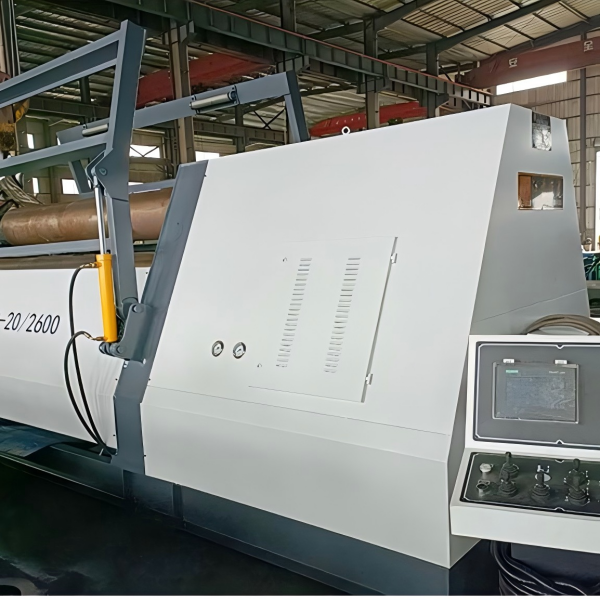
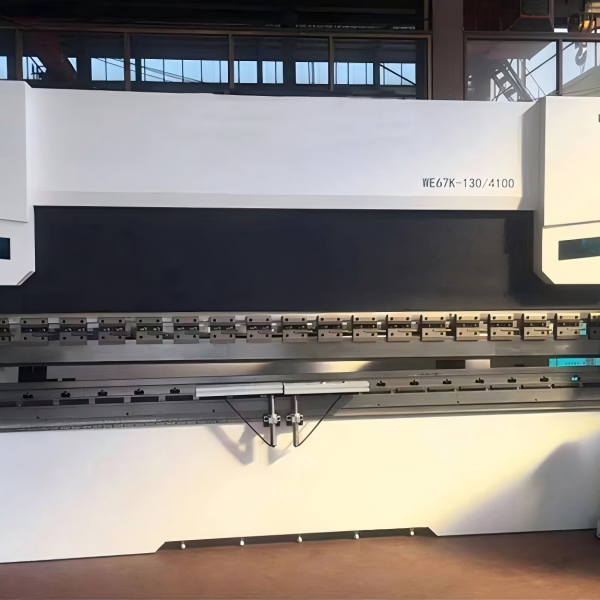
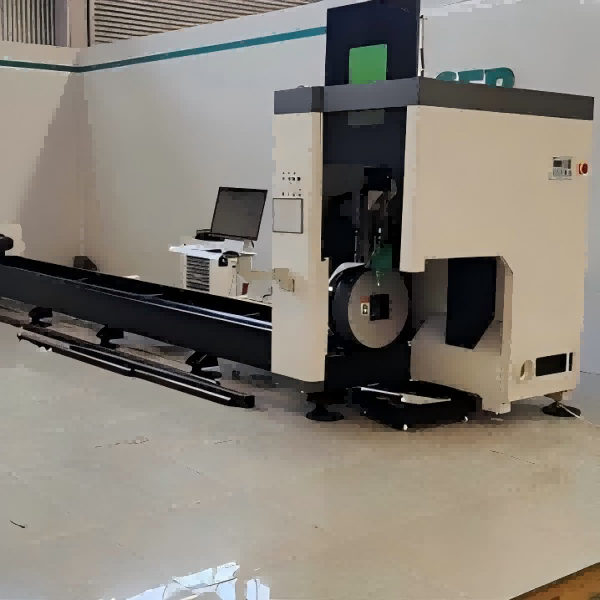
Именно здесь на сцену выходят игроки, способные совместить преимущества прямого производства с гибкостью экспортной поддержки. Ярким примером такого подхода является харбинское научно-техническое предприятие ООО «WEIKECNC». Эта российско-китайская компания, основанная еще в 1988 году, прошла путь от одного из первых производителей термического оборудования с ЧПУ в Китае до полноценного технологического интегратора. Расположенная в ключевом промышленном центре Северо-Восточного Китая, компания объединяет проектирование, серийное производство и техническую поддержку, что позволяет ей предлагать решения, адаптированные специально под требования рынка СНГ.
В портфеле ООО «WEIKECNC» есть все семь функциональных направлений, необходимых для современного металлообрабатывающего предприятия: от проектных решений под ключ и линий правки рулонного металла до специализированного оборудования для сварочного производства. Особое внимание уделяется гидравлическим сварочным позиционерам и станкам для изготовления двутавровых балок, которые проходят строгий контроль качества на всех этапах — от чертежа до финальной сборки. Более чем двадцатилетний опыт экспорта в Россию и Казахстан позволил компании выстроить устойчивую дистрибьюторскую сеть и отладить логистику так, чтобы оборудование приходило вовремя, а сервисная поддержка была оперативной. В отличие от многих «заводов-сборщиков», WEIKECNC предлагает не просто железо, а комплексное сопровождение: шеф-монтаж, обучение персонала и наличие оригинальных запчастей европейских брендов для модернизации существующих линий.
Практический гид: как выбрать и не ошибиться
Представим, что бюджет утвержден, задача ясна. Что делать дальше? Не спешите подписывать договор. Вот пошаговый алгоритм действий, который спасет вас от покупки «кота в мешке».
Во-первых, запросите видео работы конкретного экземпляра. Не рекламный ролик с красивой музыкой, а raw-видео из цеха, где видно, как машина ведет себя в реальном процессе. Обратите внимание на плавность хода, уровень шума, реакцию на команды оператора.
Во-вторых, проверьте доступность интерфейса. Меню должно быть на русском языке, причем на понятном техническом русском, а не на машинном переводе. Ошибки в меню — это признак низкого качества программного обеспечения в целом.
В-третьих, уточните условия гарантии. Что именно покрывается? Только замена деталей или также выезд инженера? Сколько времени занимает реакция на заявку? В договоре должны быть прописаны штрафные санкции за нарушение сроков ремонта. Если завод отказывается включать такие пункты — это красный флаг.
Контрольный список перед подписанием акта приема-передачи
- Геометрия: Проверьте перпендикулярность колонны к основанию и соосность всех вращающихся элементов. Любые отклонения свыше допусков, указанных в паспорте, недопустимы.
- Электрика: Протяжка всех контактов, наличие маркировки кабелей, качество заземления. Плохой контакт — главная причина пожаров и выхода из строя электроники.
- Гидравлика (если есть): Отсутствие подтеков масла, плавность работы цилиндров без рывков.
- Комплектность: Сверьте наличие всех пультов, кабелей, крепежа и документации (паспорт, руководство по эксплуатации, электрические схемы) с накладной.
- Тестовая сварка: Обязательно проведите пробную сварку на образцах вашего материала. Оцените качество шва, стабильность дуги, удобство управления процессом.
Будущее технологии: куда движется рынок
Заглядывая вперед, можно с уверенностью сказать: эра «железных ящиков» заканчивается. Будущее за киберфизическими системами. Сварочная колонна 2027-2028 годов будет не просто манипулятором, а узлом единой цифровой сети предприятия. Она будет сама заказывать расходные материалы, прогнозировать износ узлов и передавать данные о качестве каждого шва в ERP-систему заказчика.
Мы уже видим первые ласточки этого тренда. Некоторые российские разработчики внедряют модули предиктивной аналитики, которые анализируют ток и напряжение в реальном времени и предупреждают оператора о возможном дефекте еще до того, как он станет видимым. Это меняет парадигму контроля качества с «выбраковки готового изделия» на «предотвращение брака в процессе».
Также ожидается рост популярности гибридных систем, сочетающих дуговую сварку с лазерной или ультразвуковой обработкой. Это позволит работать с новыми материалами и сплавами, которые традиционными методами варить сложно или невозможно. Оборудование должно быть готово к такой модернизации уже сейчас. Поэтому при выборе обращайте внимание на наличие резервных каналов ввода-вывода и возможность установки дополнительных осей.
Итоговое резюме эксперта
Покупка станка для сварочной колонны в 2026 году — это инвестиция, которая требует холодного расчета и глубокого погружения в детали. Рынок перенасыщен предложениями, но качественных, надежных и адаптированных к нашим условиям единиц — не так много. Не гонитесь за самой низкой ценой. Дешевизна в промышленном оборудовании почти всегда оборачивается кратным увеличением затрат на эксплуатацию и ремонт.
Отдавайте предпочтение производителям, которые не боятся показывать свое производство, имеют прозрачную сервисную политику и готовы нести ответственность за свой продукт. Помните: станок должен работать на вас, а не вы на него, обслуживая его бесконечные капризы. Взвесьте все «за» и «против», проведите тщательную проверку и только тогда принимайте решение. Ваша производственная эффективность зависит от этого выбора больше, чем вам кажется на первый взгляд.
И последний совет: не бойтесь задавать неудобные вопросы продавцам. Спросите про реальный срок службы подшипников, про случаи отказов электроники, про наличие запчастей на складе прямо сейчас. Их реакция скажет вам о продукте больше, чем любой глянцевый буклет. Удачи в выборе, и пусть ваши швы будут крепкими, а простои — лишь в планах на отпуск.