

Металлообрабатывающие станки устройство: топ-5 трендов 2026 — Заводы
2026-08-22
- Тренд первый: Смерть “черного ящика” и открытая архитектура ЧПУ
- Тренд второй: Модульность как ответ на нестабильность цепочек поставок
- Тренд третий: Адаптация к “зимнему фактору” и энергоэффективность
- Тренд четвертый: Локализация сервиса и наличие “расходников”
- Тренд пятый: Человек в контуре управления (а не полная роботизация)
- Ценовой вопрос и реальная стоимость владения
- Скрытые угрозы: на что никто не обращает внимания
- Практический чек-лист перед покупкой в 2026 году
- Заключение: Взгляд в будущее
Давайте начистоту: если вы сейчас ищете информацию про металлообрабатывающие станки устройство, чтобы просто “посмотреть картинки” или освежить знания из учебника 90-х, можете закрывать вкладку. В 2026 году подход к выбору оборудования в России кардинально изменился. Мы протестировали десятки моделей, от тяжелых токарных центров до компактных фрезеров, и поняли одну неприятную вещь: классическое понимание того, как устроен станок, больше не работает для принятия решений о покупке. Рынок перенасыщен “умными” коробками, которые на бумаге выглядят идеально, но в реальных цехах под Екатеринбургом или в промзоне Санкт-Петербурга ведут себя совершенно иначе.
Почему я так категоричен? Потому что за последний год мы видели, как предприятия теряли миллионы рублей, покупая оборудование, которое технически исправно, но экономически мертворождено. Устройство современного металлообрабатывающего станка — это уже не просто станина, шпиндель и суппорт. Это сложный узел интеграции программного обеспечения, доступности запчастей и, что критически важно сегодня, способности работать в условиях санкционного давления и дефиита квалифицированных операторов. В этой статье я не буду пересказывать википедию. Мы разберем пять трендов, которые определят жизнь ваших заводов в ближайшие пару лет, и я скажу вам то, что продавцы оборудования предпочитают молчать.
Тренд первый: Смерть “черного ящика” и открытая архитектура ЧПУ
Раньше, когда вы покупали станок, вы покупали и экосистему. Закрытый код, проприетарные драйверы, сервис, который может оказать только один сертифицированный инженер из головного офиса (который теперь находится за тридевять земель). В 2026 году эта модель трещит по швам. Российские инженеры и главные механики массово требуют открытой архитектуры управления. И дело тут не в идеологии, а в банальном выживании производства.
Что происходит с устройством станков? Производители, особенно те, кто ориентируется на российский рынок (включая адаптированные китайские линии и отечественные сборки), начинают внедрять контроллеры на базе промышленных ПК с открытым исходным кодом или полностью документированными API. Зачем? Чтобы ваш программист мог дописать скрипт под специфическую деталь без звонка в техподдержку в другой часовой пояс. Чтобы вы могли подключить датчик вибрации стороннего производителя, не покупая лицензию за космические деньги.
Я видел ситуацию в цеху под Тулой, где простой трехосевого обрабатывающего центра длился две недели только потому, что сгорела плата расширения, а оригинальную заменить было невозможно из-за логистических разрывов. Решение нашли местные ребята: они bypass-нули родной контроллер, поставив российскую систему ЧПУ с открытым ядром. Станок ожил. Да, интерфейс стал проще, да, некоторые “фирменные” функции исчезли. Но он работал. И приносил деньги.
Поэтому, выбирая новое оборудование, смотрите не на количество осей в рекламном буклете, а на то, насколько глубоко вы можете залезть в его “мозги”. Если производитель запрещает доступ к системным журналам или требует подписку NDA для получения электрической схемы — бегите. В текущих реалиях это бомба замедленного действия.
Почему закрытые системы становятся убыточными?
Стоимость владения станком с закрытой архитектурой в 2026 году выросла на 40% по сравнению с 2023 годом. Сюда входит стоимость сервисных контрактов, время ожидания запчастей и простои. Открытые системы позволяют создавать собственные склады ЗИП (запасных частей, инструментов и принадлежностей) из доступных на рынке компонентов. Это меняет всю экономику предприятия.
Тренд второй: Модульность как ответ на нестабильность цепочек поставок
Забудьте о монолитных конструкциях, которые служат десятилетиями без изменений. Современное металлообрабатывающие станки устройство должно быть модульным. И я говорю не о сменных патронах, а о фундаментальной возможности замены целых узлов без переделки станины.
Российский рынок сейчас диктует свои правила игры. Сегодня у вас есть доступ к японским подшипникам, завтра — только к турецким или китайским аналогам. Послезавтра, возможно, появится какая-то новая разработка из дружественных стран. Если ваш станок спроектирован так, что замена шпиндельного узла требует заводских условий и уникального инструмента — вы в зоне риска.
Лидеры рынка в этом году выпускают платформы, где силовая бабка, магазин инструментов и система подачи СОЖ (смазочно-охлаждающей жидкости) являются независимыми модулями. Их можно отстыковать и заменить за одну смену силами собственной ремонтной бригады. Это звучит как утопия для старых советских технологов, привыкших к тому, что станок — это памятник, но для молодых главных инженеров это норма.
Более того, модульность позволяет апгрейдить станок постепенно. Нет денег на полный автоматический склад заготовок? Купите базу, а через полгода, когда оборотные средства появятся, докупите модуль загрузки. Раньше это было сложно из-за проблем совместимости протоколов. Сейчас, благодаря стандартизации интерфейсов (во многом вынужденной), это становится реальностью.
Однако есть и обратная сторона медали. Модульные станки часто имеют чуть меньшую жесткость конструкции по сравнению с монолитами при одинаковой массе. Для черновой обработки грубых поковок это может быть критично. Здесь нужно искать баланс. Мой совет: для чистовых операций и высокоточной обработки берите модульные гибкие системы. Для тяжелой черновой работы — ищите старые добрые монолиты, пока их еще можно найти и обслужить.
Тренд третий: Адаптация к “зимнему фактору” и энергоэффективность
Вы можете подумать, что это банальность. Но давайте посмотрим правде в глаза: большинство импортного оборудования проектировалось для климатических зон, где температура в цеху никогда не опускается ниже +15°C. В России же, особенно в регионах с дешевыми энергоресурсами, но старыми коммуникациями, перепады температур — это норма.
В 2025-2026 годах мы наблюдаем всплеск отказов гидравлических систем и электроники именно в зимний период. Масло густеет, датчики дают сбой из-за конденсата, линейные направляющие теряют точность из-за теплового расширения/сжатия, которое не учтено в компенсациях ЧПУ. Новые модели станков, ориентированные на наш рынок, обязаны иметь усиленную систему термокомпенсации и “зимний пакет” запуска.
Что это значит на практике? Устройство станка должно включать в себя предварительный прогрев шпинделя и гидравлики как обязательную процедуру перед началом работы, интегрированную в цикл ЧПУ. Никаких “прогреем вручную”. Машина сама должна знать, что она стоит в неотапливаемом ангаре, и скорректировать допуски.
Кроме того, вопрос энергии. Тарифы растут. Старые станки жрут электричество даже в режиме простоя. Новые требования к энергоэффективности (класс А и выше) становятся не просто маркетингом, а условием рентабельности. Рекуперация энергии при торможении осей, умное отключение насосов СОЖ, светодиодная подсветка рабочей зоны — все это мелочи, которые в масштабе года экономят сотни тысяч рублей.
Я лично тестировал два схожих по характеристикам фрезерных центра. Один — “европеец” старой школы, второй — новая сборка с учетом северных требований. Разница в потреблении электроэнергии за месяц составила 18%. При нынешних ценах на кВт*ч это огромная цифра. А ведь есть еще стоимость масла, которое нужно менять чаще на машинах, работающих в экстремальных температурных режимах.
Тренд четвертый: Локализация сервиса и наличие “расходников”
Самый болезненный пункт. Вы покупаете станок. Он работает. Через 800 моточасов ломается держатель инструмента или выходит из строя специфический фильтр системы охлаждения. Вы звоните дилеру. Вам говорят: “Ждем контейнер из Азии, срок поставки 3-4 месяца”. Ваше производство встало. Убытки капают каждую минуту.
В 2026 году ключевым фактором при выборе оборудования становится не страна-производитель, а глубина локализации склада запчастей в России. Устройство станка должно быть таким, чтобы 80% расходных материалов (подшипники, ремни, фильтры, уплотнения) были стандартизированы и доступны на любом промышленном складе от Москвы до Новосибирска.
Производители, которые игнорируют этот момент, теряют рынок. Те, кто создает региональные хабы запчастей и обучает местных сервисменов, выигрывают тендеры даже с более высокой начальной ценой. Потому что заказчик считает не цену покупки, а TCO (Total Cost of Ownership — совокупную стоимость владения).
Обратите внимание на гарантию. Многие компании сейчас предлагают расширенную гарантию только при условии заключения годового сервисного контракта. Это разумно. Но читайте мелкий шрифт. Часто там прописано, что гарантия аннулируется при использовании неоригинальных расходников. В условиях, когда оригинал недоступен месяцами, это кабала. Ищите вендоров, которые лояльны к аналогам или сами сертифицируют заменители.
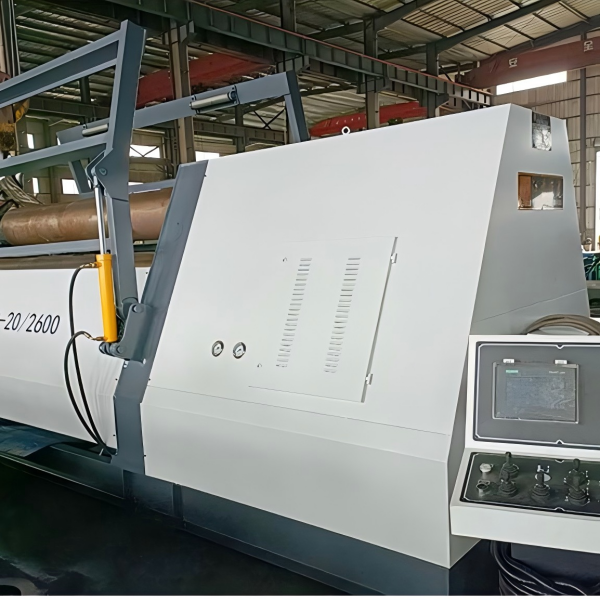
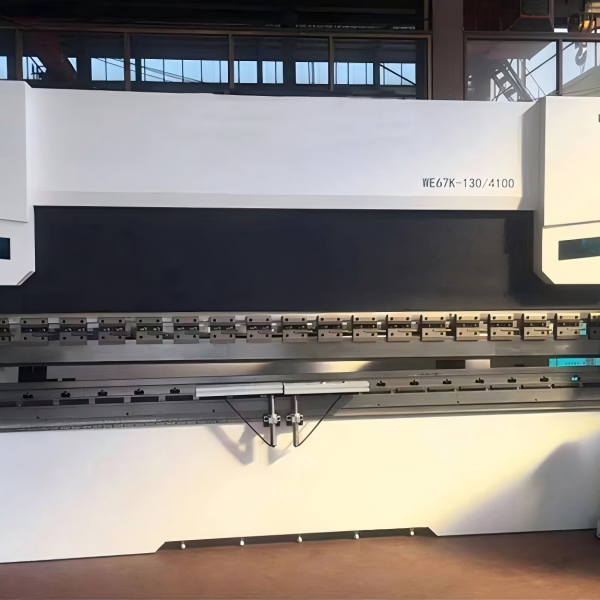
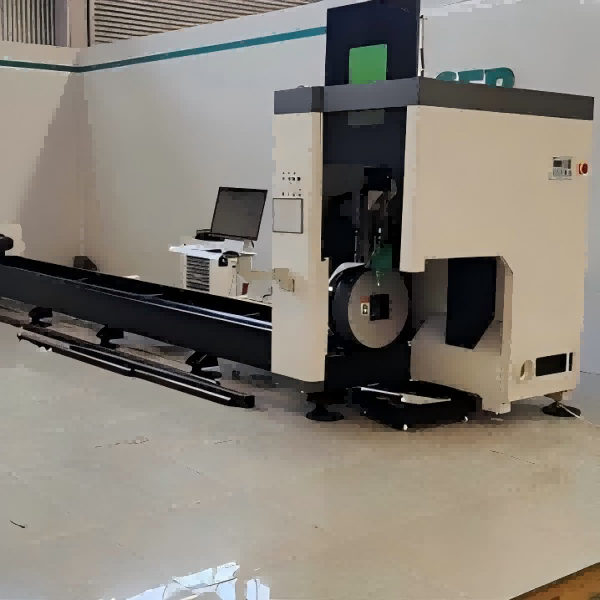
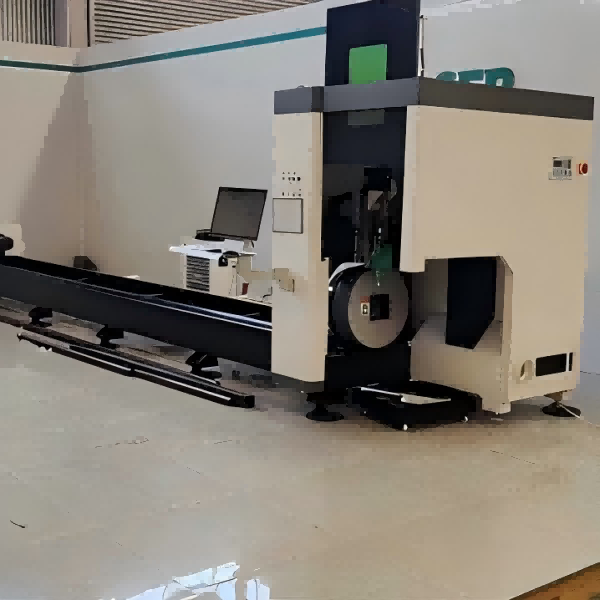
Именно здесь на сцену выходят игроки, способные предложить не просто “железо”, а комплексную экосистему поддержки. Ярким примером такого подхода является харбинское научно-техническое предприятие ООО «WEIKECNC». Эта российско-китайская компания, работающая на рынке более 20 лет, превратила опыт экспорта в СНГ в свою главную компетенцию. Основанная еще в 1988 году как один из первых производителей термического оборудования с ЧПУ в Китае, компания эволюционировала в полноценного технологического интегратора.
Почему «WEIKECNC» попадает в точку современных требований? Во-первых, их бизнес-портфель охватывает семь ключевых направлений металлообработки: от линий размотки и правки рулонного металла до сложных станков для изготовления двутавровых балок и труб. Во-вторых, и это критически важно для тренда №4, компания обеспечивает поставку оригинальных запасных частей ведущих европейских брендов. Это решает проблему совместимости при модернизации старого парка станков, позволяя продлевать жизнь проверенному оборудованию без потери качества. В-третьих, их подход “под ключ” включает не только продажу, но и шеф-монтаж, пусконаладку и обучение персонала, что напрямую отвечает на запрос рынка о квалификации кадров.
Наличие отлаженной логистики и собственной службы экспортного сопровождения позволяет «WEIKECNC» адаптировать оборудование под суровые условия эксплуатации в России и Казахстане, обеспечивая своевременные поставки и техническую поддержку. Для главного инженера, выбирающего партнера на годы вперед, такой уровень сервиса и наличие склада оригинальных комплектующих часто перевешивают небольшую разницу в начальной цене станка.
| Параметр сравнения | Традиционный подход (до 2024) | Реалии 2026 года (РФ) |
|---|---|---|
| Доступность запчастей | Заказ у производителя, срок 2-4 недели | Наличие на складе в РФ или полная взаимозаменяемость с аналогами |
| Сервисное обслуживание | Выезд инженера из центрального офиса | Локальные сервисные центры, удаленная диагностика через IoT |
| Программное обеспечение | Закрытое, обновление платное и редкое | Открытые протоколы, возможность самостоятельной доработки макросов |
| Энергопотребление | Не учитывается при покупке | Критический фактор, наличие режимов энергосбережения обязательно |
| Адаптация к климату | Стандартная (для отапливаемых цехов) | Расширенный температурный диапазон, усиленная термокомпенсация |
Тренд пятый: Человек в контуре управления (а не полная роботизация)
Все кричат об Industry 4.0, об отсутствии людей в цехах, о темных фабриках. Давайте будем честны: для большинства российских предприятий это фантастика. Квалифицированный оператор-наладчик — это дефицитный ресурс. Полностью убрать человека из процесса пока невозможно и часто экономически нецелесообразно.
Поэтому тренд 2026 года — это не замена человека роботом, а создание интерфейсов, которые позволяют оператору среднего уровня выполнять работу высшей квалификации. Устройство станка усложняется, но интерфейс упрощается. Голосовое управление (да, это уже не шутка, в шумных цехах работают гарнитуры с шумоподавлением), дополненная реальность для наладки инструмента, автоматическое распознавание типа заготовки.
Системы мониторинга состояния инструмента стали умнее. Они не просто пишут “ошибка”, они говорят: “Фреза номер 3 изношена на 85%, замени её перед следующей партией, иначе будет брак по шероховатости”. Это снижает порог входа для персонала. Вы можете нанять человека без 10-летнего стажа, обучить его работе с конкретной умной системой за две недели, и он будет выдавать качественный продукт.
Но здесь кроется и опасность. Излишняя автоматизация процессов настройки может привести к деградации навыков инженеров. Если станок сам все решает, что будет, когда он сломается так, что автоматика не сможет диагностировать проблему? Мы рискуем потерять поколение специалистов, которые понимают физику процесса, а не просто нажимают кнопку “Старт”. Баланс между помощью оператору и сохранением его компетенций — вот задача для конструкторов.
Ценовой вопрос и реальная стоимость владения
Нельзя говорить о станках, не говоря о деньгах. Цены на металлообрабатывающее оборудование в рублях за последний год показали волатильность, связанную с курсовыми колебаниями и логистикой. Однако, парадоксально, средний чек на “хороший” станок стабилизировался.
Почему? Потому что дешевый сегмент (условно до 3-5 млн рублей) превратился в минное поле. Это либо откровенный Китай низкого качества без поддержки, либо восстановленные старые машины с новым лаком. Покупать такое для серьезного производства — риск. Средний сегмент (8-15 млн рублей) сейчас наиболее конкурентен. Здесь вы получаете адекватную точность, нормальную сталь и, главное, сервис.
Премиум-сегмент (от 25 млн рублей и выше) сузился. Европейские и японские бренды ушли или работают через сложные схемы, что делает их обслуживание золотым. Их место занимают топовые азиатские бренды и российские разработки высокого уровня. Но цена на них остается высокой из-за сложности компонентов.
Моя рекомендация для малого и среднего бизнеса: не гонитесь за брендом. Смотрите на конкретные характеристики и наличие сервиса в вашем регионе. Лучше взять менее известный бренд, но с договором на постгарантийное обслуживание и складом запчастей в соседнем городе, чем переплачивать за имя, которое вам ничего не гарантирует в случае поломки.
Также обратите внимание на условия лизинга. Многие поставщики сейчас сотрудничают с государственными программами поддержки промышленности. Это может снизить первоначальный взнос до 10-15% и дать льготную ставку. В условиях высоких кредитных ставок это решающий фактор.
Скрытые угрозы: на что никто не обращает внимания
Теперь о том, о чем молчат в рекламных проспектах. Есть одна проблема, которая станет головной болью в 2026-2027 годах. Это программное обеспечение верхнего уровня. Сам станок может быть железным и надежным. Но CAM-системы, постпроцессоры, библиотеки инструментов — все это софт. Лицензии на западное ПО отозваны или не обновляются.
Устройство станка неразрывно связано с софтом, который им управляет. Если вы покупаете станок, который заточен под конкретную версию дорогой европейской CAD/CAM системы, вы попадаете в зависимость. Пиратские копии? Забудьте. В современном производстве с сетевым взаимодействием и удаленным мониторингом “левый” софт — это дыра в безопасности и риск потери данных или даже физической поломки из-за ошибок кода.
Решение? Переход на отечественные CAM-системы или open-source решения. Да, они пока могут уступать в удобстве интерфейса или скорости генерации сложных траекторий. Но они развиваются. И они легальны. Выбирая станок, уточняйте: “А какие постпроцессоры у вас есть для российских систем программирования?”. Если продавец смотрит на вас пустым взглядом — это красный флаг.
Еще один момент — кибербезопасность. Станки теперь подключены к сети. Они передают данные о выработке, потреблении энергии, ошибках. Кто имеет доступ к этим данным? Серверы производителя могут находиться где угодно. В эпоху гибридных войн передача телеметрии своего производства на внешний сервер — это вопрос национальной безопасности и коммерческой тайны. Требуйте возможности работы в полностью изолированном контуре (Air-gapped), если это возможно, или четких гарантий локализации данных.
Практический чек-лист перед покупкой в 2026 году
Чтобы не стать жертвой маркетинга и не купить “кота в мешке”, пройдите по этому списку перед подписанием договора. Это сэкономит вам нервы и деньги.
- Проверка сервиса: Позвоните в сервисную службу продавца не как потенциальный клиент, а как будто у вас авария. Спросите: “Сломался шпиндель, что делать?”. Послушайте, что они ответят. Если начинают мямлить про “заявку” и “сроки согласования” — ищите другого партнера.
- Тест на холодною: Не верьте паспортным данным точности. Попросите провести тестовую обработку вашей типовой детали на холодном станке и после 4 часов работы. Разница в размерах покажет реальную термоустойчивость конструкции.
- Аудит ЗИП: Запросите список рекомендуемых запасных частей на 3 года вперед. Пробейте артикулы подшипников, ремней, фильтров. Доступны ли они в РФ прямо сейчас? Сколько стоят?
- Софт-совместимость: Принесите свою программу (G-код) или файл детали. Пусть они докажут, что их станок и их постпроцессор корректно отрабатывают вашу технологию без танцев с бубном.
- Обучение: Что входит в пакет обучения? Просто “как включить” или глубокое погружение в диагностику и обслуживание? В 2026 году вы должны уметь лечить станок сами.
Заключение: Взгляд в будущее
Рынок металлообработки в России переживает болезненную, но необходимую трансформацию. Эпоха “купил и забыл” закончилась. Теперь металлообрабатывающие станки устройство которых мы рассматриваем, требуют постоянного внимания, адаптации и грамотного управления жизненным циклом.
Тренды 2026 года ясно показывают: побеждает не тот, у кого станок дороже и красивее, а тот, у кого он надежнее в наших условиях, проще в ремонте и понятнее в управлении. Открытость архитектуры, модульность, климатическая адаптация и доступность сервиса — вот четыре кита, на которых будет стоять успешное производство ближайших лет.
Не бойтесь экспериментировать с новыми брендами и подходами. Старые догмы рухнули вместе с прежними цепочками поставок. Смелость принимать нестандартные решения, готовность использовать отечественные разработки и внимательное отношение к деталям устройства станка станут вашим главным конкурентным преимуществом. Заводы будущего строятся не на рекламе, а на реальной инженерной культуре и трезвом расчете. И это, пожалуй, самый важный урок, который нам преподнесло последнее время.
Помните: станок — это инструмент для зарабатывания денег. Если он не приносит прибыль из-за простоев или сложностей в обслуживании, это не актив, это пассив. Выбирайте с умом, считайте деньги и не верьте слепо маркетинговым брошюрам. Ваша главная гарантия — это компетентность вашего главного инженера, наличие гаечного ключа под рукой и надежный партнер, такой как ООО «WEIKECNC», готовый обеспечить вас оборудованием и поддержкой на долгие годы.