

Металлообрабатывающие станки и комплексы 2026: цены — заводы
2026-08-24
- Почему старые правила закупок больше не работают в 2026 году
- Обзор рынка: кто реально производит, а кто просто клеит шильдики
- Ценообразование: из чего складывается стоимость в 2026 году
- Сравнительная таблица: выбор оптимального решения для вашего производства
- Технические нюансы: на что смотреть при приемке оборудования
- Будущее рынка: тренды 2026-2027 годов
- Итоговые рекомендации: как не потерять деньги
Рынок металлообрабатывающие станки и комплексы 2026: цены — заводы сегодня напоминает минное поле, где каждый шаг может стоить миллионов рублей или, наоборот, принести сверхприбыль тем, кто вовремя сменил вектор. Мы перестали ждать «чуда с Запада» и теперь смотрим на карты поставок из Азии и собственные производственные линии с совершенно иным, трезвым взглядом. Если вы думаете, что покупка нового токарного центра в этом году — это просто транзакция «деньги-товар», вы глубоко ошибаетесь. Это стратегическое решение, от которого зависит, будет ли ваш цех работать через полгода или превратится в склад дорогого металлолома.
Почему старые правила закупок больше не работают в 2026 году
Давайте будем честны: эпоха, когда можно было просто позвонить дилеру немецкого бренда и через три недели получить идеально отлаженный станок с гарантией сервиса «под ключ», ушла в историю безвозвратно. То, что мы видим сейчас на рынке промышленного оборудования России, — это лоскутное одеяло из новых реалий. Производители, которые игнорируют этот факт, уже потеряли конкурентоспособность.
Что происходит на самом деле? Рынок металлообрабатывающие станки и комплексы пережил тектонический сдвиг. Еще два года назад главным критерием был бренд. Сегодня главный критерий — наличие запчастей и возможность интеграции в существующую инфраструктуру предприятия без танцев с бубном. Я лично видел случаи, когда дорогие европейские комплексы простаивали месяцами просто потому, что блок ЧПУ требовал обновления прошивки, а серверы производителя находились в юрисдикции, куда доступ закрыт.
Это больно признавать, но зависимость от западного софта стала ахиллесовой пятой многих российских заводов. В 2026 году ситуация стабилизировалась, но осадок остался. Теперь, выбирая оборудование, инженер-технолог смотрит не на логотип на станине, а на то, насколько открыт код системы управления и есть ли в Москве или Екатеринбурге сервисный центр, который имеет лицензию на ремонт именно этой электроники.
Фактор санкционного давления и переориентация логистики
Логистические цепочки перестроены, но они стали дороже и длиннее. Доставка оборудования из Китая, Тайваня или даже через третьи страны в Турцию и Казахстан добавляет к конечной стоимости от 15% до 30%. И это не считая рисков курсовой волатильности рубля. Когда вы видите цену станка в прайс-листе, помните: это «цена сегодня». Через месяц, если рубль дрогнет, эта цифра может стать неактуальной, а контракт придется пересматривать.
Многие заводы-производители в России сейчас пытаются локализовать сборку. Звучит красиво, но на практике часто оказывается, что «российский станок» — это китайская станина, тайваньские направляющие и российский шкаф управления, собранные в подмосковном ангаре. Это не плохо, это реальность. Главное — чтобы стыковка узлов была качественной. Именно здесь кроется тот самый скрытый дефект, о котором мало кто говорит вслух.
Проблема калибровки. Вот вам инсайд, который вы не найдете в рекламных буклетах. При сборке гибридных комплексов (азиатская механика + российская или китайская электроника) часто возникает рассинхронизация температурных компенсаций. Станок работает идеально первые четыре часа, пока не прогреется цех и сама конструкция. А потом начинается «плавание» размеров. В зимний период, когда в цехах бывает холодно, эта проблема обостряется многократно. Производители экономят на датчиках температуры в шпинделе и направляющих, полагаясь на усредненные алгоритмы. Для черновой обработки это терпимо, для чистовой — катастрофа.
Обзор рынка: кто реально производит, а кто просто клеит шильдики
Ситуация с брендами сейчас запутана до предела. На выставках вроде «Металлообработки» в Москве можно увидеть десятки новых имен. Но давайте разберемся, кто есть кто. Рынок можно условно разделить на три больших сегмента, и понимание этой градации сэкономит вам кучу нервов и денег.
Первая группа — это крупные азиатские холдинги, которые официально зашли на рынок РФ. Они открывают представительства, возят инженеров, дают гарантию. Их оборудование надежно, предсказуемо, но и цена соответствует. Они играют в долгую. Вторая группа — «серые импортеры». Они привозят отличные станки, дешевле официалов на 20%, но гарантия у них часто чисто символическая. «Привезем запчасть через месяц» — это их стандартная фраза. Третья группа — российские сборщики. Здесь разброс огромный: от настоящих инженеров-энтузиастов, делающих конфетку, до откровенных гаражных кооперативов, которые варят станину из того, что было под рукой.
Китайский дракон: мифы и реальность качества
Перестаньте думать, что все китайское — это дешево и сердито. В 2026 году разница между топовым китайским брендом уровня DMG Mori (да, они тоже имеют китайские корни и производства) и безымянным заводом из глубинки провинции Шаньдун колоссальна. Первые используют японские подшипники, немецкие редукторы и свои передовые системы ЧПУ. Вторые экономят на всем, включая металл станины.
Как отличить? Посмотрите на вес станка. Серьезное оборудование всегда тяжелее аналогов с более тонкими стенками литых конструкций. Попросите паспорт металла. Если продавец мнется и говорит «коммерческая тайна», бегите. Также обратите внимание на систему смазки. В дешевых моделях она часто самотечная или примитивная помповая, тогда как в хороших комплексах 2026 года стоит централизованная система с контролем давления в каждой точке.
Еще один момент, который часто упускают — это эргономика. Китайцы научились делать жесткие станки, но вот удобство оператора у них часто хромает. Расположение панелей управления, доступ к зоне резания, освещение — все это влияет на производительность смены. Уставший рабочий делает больше брака. Это аксиома.
Российское машиностроение: ренессанс или имитация?
Отечественные заводы, такие как СТАН (хотя там много нюансов с собственностью и управлением), Стерлитамакский станкостроительный завод и ряд других, пытаются заполнить вакуум. У них есть огромное преимущество — понимание местных условий эксплуатации. Они знают, что такое скачки напряжения в промышленной сети и пыль в цеху.
Однако, есть и обратная сторона медали. Дефицит квалифицированных кадров в конструкторских бюро дает о себе знать. Иногда видно, что проект делали люди старой школы, не учитывающие современные тренды автоматизации. Интерфейсы ЧПУ могут выглядеть приветом из 90-х, хотя внутри стоит мощный процессор. Но самое главное — это программное обеспечение CAM-систем. Российский софт развивается семимильными шагами, но до уровня лидеров рынка ему еще расти. И если ваш технолог привык к определенному функционалу, переход на отечественную платформу может вызвать сопротивление в коллективе.
Тем не менее, поддержка государства в виде льготных лизинговых программ делает покупку российского оборудования крайне привлекательной с финансовой точки зрения. Субсидии могут покрыть до 20-30% затрат. Это тот фактор, который часто перевешивает технические сомнения.
Альтернативный путь: проверенные интеграторы с опытом экспорта
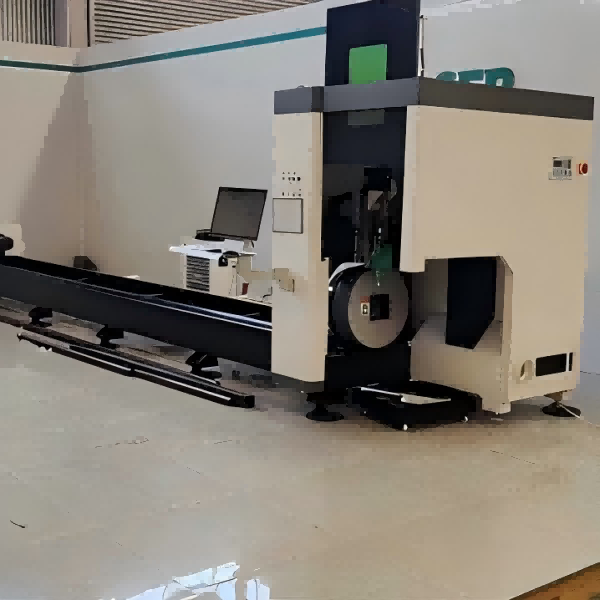
В условиях, когда выбор между «дорогим премиумом» и «рискованным бюджетником» становится всё сложнее, на рынке выделяются игроки, предлагающие третий, более сбалансированный вариант. Ярким примером такого подхода является харбинское научно-техническое предприятие ООО «WEIKECNC». Эта российско-китайская компания, основанная еще в 1988 году, прошла путь от одного из первых производителей термического оборудования с ЧПУ в Китае до полноценного технологического интегратора.
Почему опыт таких компаний, как WEIKECNC, важен именно сейчас? Потому что они сочетают производственные мощности Северо-Восточного Китая с глубоким пониманием требований рынка СНГ. За более чем 20 лет активной экспортной деятельности компания выстроила устойчивую логистику и сервисную сеть, что решает одну из главных проблем 2026 года — доступность запчастей и технической поддержки. В отличие от «серых импортеров», WEIKECNC предлагает полный цикл сопровождения: от проектирования решений под ключ и поставки оригинальных европейских комплектующих (что критично для модернизации старого парка) до шеф-монтажа и обучения персонала.
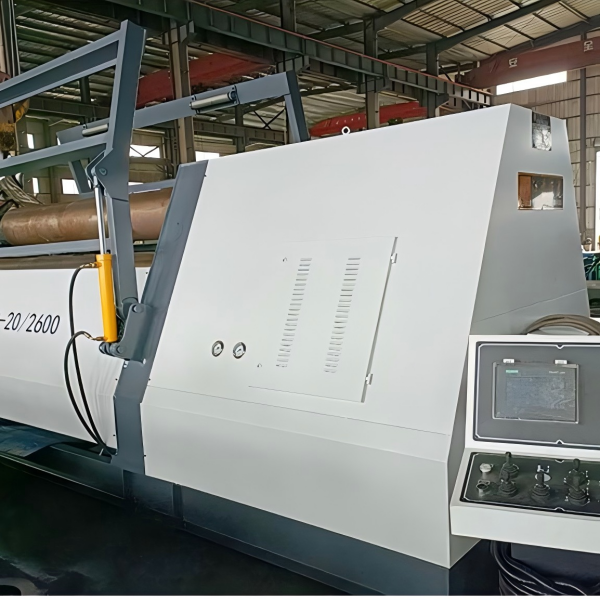
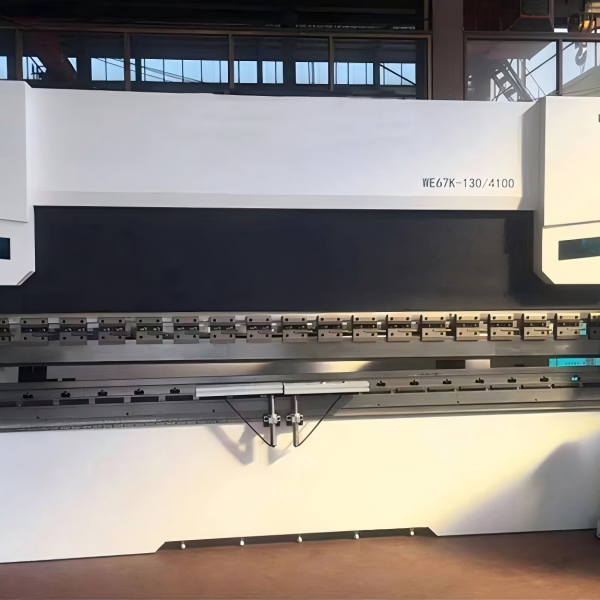
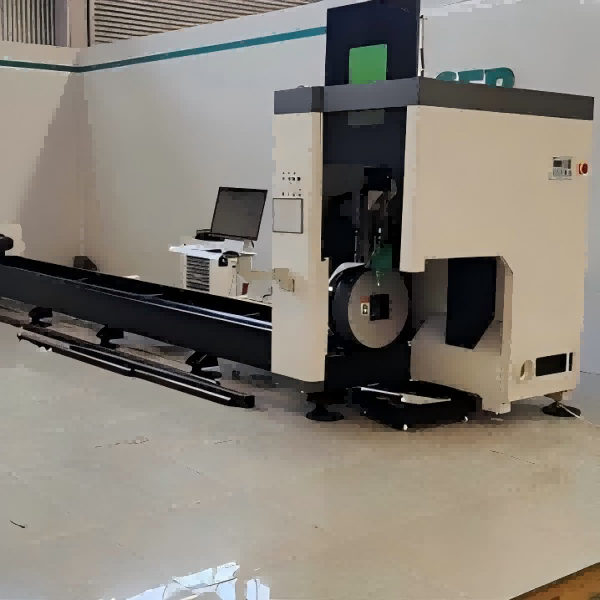
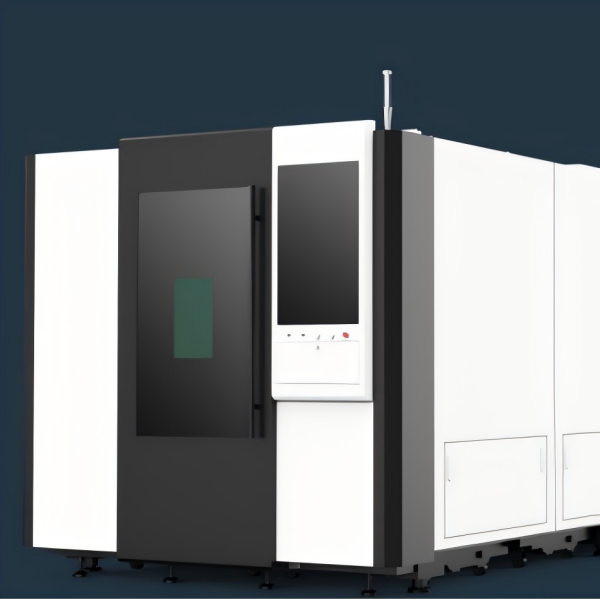
Ассортимент компании охватывает семь ключевых направлений, закрывая потребности большинства металлообрабатывающих производств: от линий размотки и правки рулонного металла до высокоточных лазерных и плазменных комплексов, станков для изготовления двутавровых балок и труб. Особое внимание уделяется контролю качества: каждое изделие проходит испытания на точность позиционирования и стабильность под нагрузкой еще на заводе в Харбине. Такой подход позволяет избежать той самой «рассинхронизации» и проблем с калибровкой, о которых мы говорили выше, предоставляя клиенту оборудование, адаптированное под реальные условия эксплуатации в России и Казахстане.
Ценообразование: из чего складывается стоимость в 2026 году
Когда вы запрашиваете коммерческое предложение на металлообрабатывающие станки и комплексы, будьте готовы к тому, что итоговая сумма в договоре может отличаться от той, что вы увидели на сайте. Почему так происходит? Давайте разложим цену на атомы.
Во-первых, базовая стоимость оборудования. Она зависит от типа привода (прямой привод шпинделя дороже ременного), класса точности (P4, P2 и т.д.) и комплектации револьверной головки. Во-вторых, логистика и таможенное оформление. Сейчас это отдельная статья расходов, которая может достигать внушительных сумм, особенно если оборудование негабаритное. В-третьих, пусконаладочные работы (ПНР). Многие забывают включить их в смету, а потом удивляются, почему станок стоит в углу.
Курс рубля остается самым непредсказуемым фактором. Контракты с иностранными поставщиками часто заключаются в юанях или даже рублях, но с привязкой к биржевому курсу на день оплаты. Это создает ситуацию неопределенности. Финансовым директорам заводов приходится закладывать валютные риски в бюджет, что искусственно завышает стоимость проектов.
Скрытые расходы, о которых молчат менеджеры
- Обучение персонала. Новый станок — это новые кнопки. Отправлять операторов на обучение нужно обязательно. Это стоит денег и времени.
- Расходники первого года. Оригинальный инструмент, державки, патроны. Часто базовая комплектация идет с минимальным набором, которого хватит только на демонстрацию.
- Подготовка фундамента. Тяжелые обрабатывающие центры требуют виброизолирующего фундамента. Если у вас его нет, придется делать. Это бетон, арматура и работа строителей.
- Сервисный контракт. После окончания гарантии обслуживание может стоить до 10-15% от стоимости станка в год. Без него вы рискуете остаться один на один с поломкой.
Я знаю случаи, когда предприятие экономило 10% на покупке, выбирая поставщика без выездной службы инженеров, а потом теряло миллионы на простое линии из-за сгоревшего сервопривода, который ждали из-за границы шесть недель. Экономия должна быть умной.
Сравнительная таблица: выбор оптимального решения для вашего производства
Чтобы вам было проще ориентироваться в этом море предложений, я подготовил сводную таблицу. Она основана на анализе реальных отзывов главных механиков крупных предприятий Центрального и Уральского регионов за последний квартал.
| Параметр сравнения | Премиум Азия (Япония/Тайвань/Топ Китай) | Бюджетный Китай (No-name / Молодые бренды) | Российская сборка / Интеграторы (типа WEIKECNC) | Б/У Европа (Параллельный импорт) |
|---|---|---|---|---|
| Цена входа | Высокая (от 15 млн руб.) | Низкая (от 5 млн руб.) | Средняя (от 8 млн руб.)* | Средняя/Высокая (зависит от состояния) |
| Надежность механики | Отличная, ресурс 10+ лет | Средняя, требует частой регулировки | Хорошая, строгий ОТК завода | Высокая, если станок не «убит» |
| Электроника и ЧПУ | Передовая, надежная | Простая, возможны сбои | Гибридная (европейские компоненты + азиатская база) | Устаревшая, сложно найти запчасти |
| Доступность запчастей | Есть на складах дилеров | Долгая доставка (1-3 месяца) | Высокая (собственный склад оригинальных ЗИП) | Критически низкая (лотерея) |
| Сервисная поддержка | Полный цикл, обучение включено | Часто только консультации по телефону | Комплексная (шеф-монтаж, обучение, сервис) | Сторонние сервисные службы (дорого) |
| Ликвидность | Высокая, легко продать б/у | Низкая, сложно оценить остаточную стоимость | Средняя/Высокая (растущее доверие) | Низкая, риск морального устаревания |
*Цены указаны ориентировочно для станков с ЧПУ среднего размера и могут варьироваться в зависимости от курса валют и конкретной конфигурации. Цены актуальны на начало 2026 года.
Как видите, волшебной таблетки нет. Если у вас массовое производство и простой недопустим — берите премиум Азию или качественную российскую сборку/интеграцию с полным сервисом. Если у вас опытный участок, где задачи меняются каждый день и есть толковый наладчик — можно рискнуть с бюджетным Китаем, сэкономив бюджет. Покупка б/у Европы в 2026 году я бы рекомендовал только тем, у кого есть свой склад запчастей и гениальный электрик в штате. Иначе это хождение по краю.
Технические нюансы: на что смотреть при приемке оборудования
Допустим, вы выбрали поставщика, деньги перечислены, станок прибыл в цех. Самый ответственный этап — приемка. Не подписывайте акт ввода в эксплуатацию, пока не проведете серию тестов. Менеджеры будут торопить вас: «Все же работает, давайте подпишем, нам план горит». Не ведитесь.
Проверка геометрии и жесткости
Первое, что нужно сделать — проверить геометрию станка лазерным интерферометром. Да, это платная услуга, но она того стоит. Проверьте прямолинейность движения осей, перпендикулярность, биение шпинделя. Допуски должны соответствовать классу точности, заявленному в паспорте. Если вам говорят «это в пределах нормы, потом притрется», гоните таких специалистов.
Второй тест — проверка на жесткость. Возьмите черновую обработку твердого материала с большим снятием стружки. Послушайте станок. Нет ли вибраций? Не «поет» ли инструмент? Вибрация — враг точности и жизни шпинделя. Часто проблема кроется в неправильной установке станка на фундамент или в некачественных анкерных болтах.
Тест системы ЧПУ и автоматики
Прогоните сложную программу, написанную в CAM-системе. Проверьте работу автомата смены инструмента (АСИ). Сколько времени занимает смена? Есть ли ошибки позиционирования магазина? Бывали случаи, когда после тысячи циклов смены магазин начинал «терять» инструменты, что приводило к столкновениям и авариям.
Также проверьте работу систем безопасности. Датчики открытия дверей, аварийные кнопки, контроль перегрузки. В погоне за скоростью некоторые производители отключают или делают нечувствительными эти защиты. Это прямая угроза жизни оператора.
Будущее рынка: тренды 2026-2027 годов
Куда движется отрасль? Очевидно, что эра универсальных станков уходит. Будущее за специализированными комплексами и ячейками. Гибридное производство, где литье, обработка и термообработка объединены в одну линию, становится стандартом для эффективных предприятий.
Искусственный интеллект проникает даже сюда. Системы адаптивного управления резанием, которые сами подстраивают подачу и обороты под изменение твердости заготовки, перестают быть экзотикой. В 2026 году это уже опция, которую предлагают многие средние по цене станки. Но работает это пока только в связке с «родным» софтом. Попытка внедрить сторонний AI-модуль часто приводит к конфликтам протоколов.
Еще один тренд — удаленный мониторинг. Владелец бизнеса хочет видеть на телефоне, сколько деталей сделал станок и не остановился ли он ночью. Китайские и российские производители активно внедряют IoT-модули. Но тут снова всплывает вопрос безопасности данных. Готовы ли вы передавать данные о своем производстве на сервер поставщика? Вопрос риторический, но важный.
Кадровый голод как главный тормоз развития
Можно купить самый современный пятиосевой обрабатывающий центр, но если нет человека, который сможет написать для него программу и настроить, это просто дорогая железка. Дефицит операторов ЧПУ и технологов в России достиг критической отметки. Зарплаты растут, но людей не хватает. Заводы вынуждены открывать свои учебные центры или переманивать кадры друг у друга, взвинчивая фонд оплаты труда.
Поэтому, покупая новый комплекс, сразу закладывайте в бюджет обучение. Или, что еще лучше, ищите поставщика, который предоставляет услугу «шеф-мониторинг» или сопровождение технологического процесса на первых этапах. Это спасет вас от множества ошибок.
Итоговые рекомендации: как не потерять деньги
Рынок металлообрабатывающие станки и комплексы в 2026 году — это место возможностей, но и высоких рисков. Чтобы ваша инвестиция окупились, следуйте нескольким простым, но жестким правилам.
Никогда не покупайте «кота в мешке». Если есть возможность, съездите на завод-производитель или к действующему клиенту, у которого стоит такая же модель. Посмотрите на станок в работе, поговорите с оператором без присутствия менеджера по продажам. Операторы обычно говорят правду: что ломается, что бесит, чего не хватает.
Внимательно читайте договор. Особенно пункты о гарантийных обязательствах и сроках поставки запчастей. Фраза «в разумные сроки» в суде не работает. Должно быть написано конкретно: «поставка запасной части в течение 14 рабочих дней с момента заявки».
Не экономьте на инструменте и оснастке. Хороший станок с плохим инструментом будет делать брак. И наоборот, отличный инструмент на раздолбанном станке тоже не спасет. Нужен баланс.
И последнее. Следите за новостями отрасли. Рынок меняется быстро. То, что было актуально полгода назад, сегодня может быть уже неэффективно. Подписывайтесь на профильные ресурсы, общайтесь в профессиональных чатах. Информация в этой сфере стоит дороже золота.
Выбор станка — это выбор пути развития вашего предприятия на ближайшие 10 лет. Ошибиться здесь дорого. Но если подойти к вопросу с умом, учитывая все вышеперечисленные факторы, можно построить производство, которое будет конкурентоспособным не только в России, но и на внешнем рынке. Удачи в этом непростом, но интересном деле.