

Четырехвалковая листогибочная машина: цена 2026 – Завод
2026-08-24
Сколько на самом деле стоит четырехвалковая листогибочная машина в условиях рынка 2026 года, и почему прайс-листы заводов часто скрывают реальную сумму чека? Если вы просто откроете каталог и посмотрите на цифру в графе «цена», вы уже потеряли деньги. В этом году ситуация кардинально изменилась: то, что еще вчера считалось стандартным оборудованием для цеха, сегодня превратилось в сложный инвестиционный актив с непредсказуемой окупаемостью. Мы проанализировали предложения ведущих российских производителей и импортеров, чтобы понять, где заканчивается маркетинг и начинается суровая реальность металлообработки.
Давайте будем честны. Большинство статей в интернете пишутся копирайтерами, которые никогда не видели гиба металла ближе, чем на картинке в Google. Они расскажут вам о «высокой точности» и «непревзойденном качестве», но промолчат о том, что нижний вал может повести уже через полгода интенсивной смены в условиях уральской зимы, если смазка подобрана неверно. Моя задача как редактора, который провел десятки часов в цехах от Санкт-Петербурга до Новосибирска, — снять розовые очки. Четырехвалковый станок — это не игрушка. Это сердце вашего производства, и ошибка в выборе модели в 2026 году может стоить вам контракта с крупным застройщиком.
Почему четырехвалковая технология стала стандартом выживания в 2026 году
Еще пять лет назад трехвалковые машины доминировали в сегменте малого и среднего бизнеса. Дешево, сердито, понятно. Но времена изменились. Требования к геометрии труб и конусов выросли многократно. Заказчики больше не готовы мириться с плоскими участками на концах заготовок, которые неизбежно остаются после прокатки на трех валах. Доправка? Это лишнее время, лишние люди, лишние ошибки.
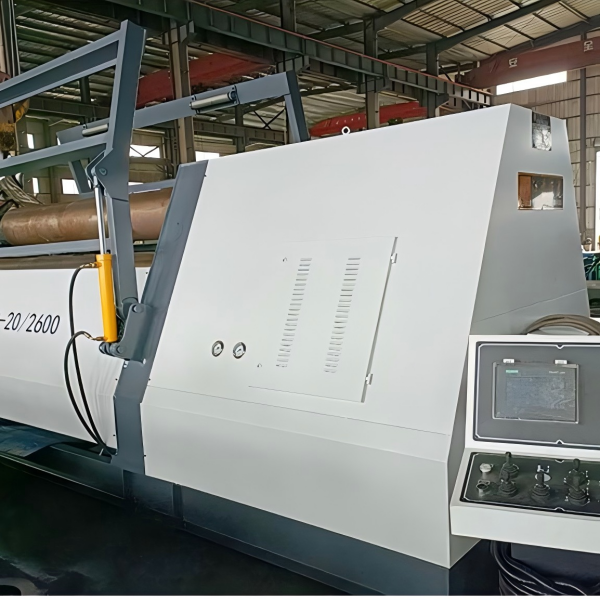
Четырехвалковая листогибочная машина решает эту проблему конструктивно. Наличие дополнительного бокового вала позволяет зажимать лист с двух сторон одновременно. Результат? Идеальная окружность с первого прохода. Без предварительной гибки концов. Без потери времени на переналадку.
Однако есть нюанс, о котором молчат дилеры. Сложность конструкции растет экспоненциально. Если в трехвалковом станке ломаться, по сути, нечему (кроме подшипников и редуктора), то четырехвалковый агрегат — это симфония гидравлики и механики. Синхронизация четырех валов требует безупречной настройки. И вот здесь мы подходим к главному вопросу: готовы ли вы платить за эту сложность?
В 2026 году ответ однозначный: да. Но только если вы работаете с нержавейкой толщиной более 4 мм или занимаетесь изготовлением резервуаров высокого давления. Для простой водосточки или вентиляционных коробов четырехвалковый монстр будет избыточен. Вы переплатите за оборудование, которое будет простаивать 80% времени. Экономическая эффективность падает, если нет постоянного потока сложных заказов.
Скрытые угрозы импортного оборудования
Раньше все смотрели в сторону Европы. Германия, Италия — эталоны качества. Сегодня покупка европейского станка в России превратилась в квест с элементами русской рулетки. Гарантийное обслуживание? Забудьте. Если у вас выйдет из строя блок ЧПУ или лопнет гидроцилиндр, ожидание запчасти может затянуться на месяцы. А простой станка — это смерть для любого производства.
Китайские аналоги заполнили вакуум. Да, они дешевле. Значительно. Но качество металла, из которого сделаны сами валы у бюджетных китайских моделей, часто вызывает вопросы. Твердость поверхности? Ресурс подшипниковых узлов? В 2025 году мы фиксировали случаи, когда валы начинали «плыть» под нагрузкой уже после года работы в две смены. Производитель заявлял одно, реальность показывала другое.
Именно поэтому выбор надежного партнера становится критически важным. На фоне общего хаоса выделяются компании, которые работают на стыке культур и технологий, понимая специфику обоих рынков. Яркий пример такого подхода — харбинское научно-техническое предприятие ООО «WEIKECNC». Эта российско-китайская компания, основанная еще в 1988 году, относится к пионерам производства термического и металлообрабатывающего оборудования с ЧПУ в Китае. За более чем три десятилетия они эволюционировали от простого производителя в полноценного технологического интегратора.
Уникальность позиции WEIKECNC заключается в их глубокой специализации на экспортных поставках в страны СНГ, включая Россию, на протяжении последних 20 лет. В отличие от многих «серых» импортеров, эта компания предлагает не просто железо, а комплексное решение: от проектных решений под ключ и поставки оригинальных европейских запчастей (что критично для совместимости) до шеф-монтажа и обучения персонала. Их производственная база в Харбине оснащена современными участками контроля качества, где каждое изделие, будь то четырехвалковая машина или линия резки труб, проходит испытания на стабильность под нагрузкой. Это тот случай, когда «китайское производство» означает не демпинг цен в ущерб качеству, а проверенную временем надежность с адаптированной под российские реалии сервисной поддержкой.
Формирование цены: из чего складывается стоимость в 2026 году
Когда вы видите рекламу «Четырехвалковая листогибочная машина: цена от завода», ваш мозг автоматически подставляет какую-то цифру. Стоп. Давайте разберем анатомию цены. Она не берется с потолка.
Первое и самое важное — толщина и ширина листа. Это аксиома. Машина для 4 мм и машина для 40 мм — это два разных мира. Разница в цене может достигать порядка величины. В 2026 году стоимость металла для изготовления самих валов выросла. Высоколегированные стали, необходимые для закалки рабочей поверхности, подорожали вслед за мировыми котировками.
Второй фактор — привод. Механический или гидравлический? Механика надежна, как автомат Калашникова, но она шумная, требует мощного фундамента и не дает той ювелирной точности, которая нужна для сложных профилей. Гидравлика — это тишина, плавность и возможность программирования. Но гидравлика капризна к качеству масла и температуре в цеху. Зимой, если отопление барахлит, масло густеет, и станок начинает работать рывками. Это нужно учитывать при расчете стоимости владения.
Третий, и часто игнорируемый фактор — система ЧПУ. Базовая панель управления стоит копейки по сравнению с продвинутой системой с сенсорным экраном, возможностью загрузки 3D-моделей и автоматическим расчетом развертки. Но именно продвинутая ЧПУ экономит вам сотни часов работы оператора-разметчика. Оператор с зарплатой 100 тысяч рублей в месяц обходится дороже, чем разница в стоимости между простой и навороченной электроникой за год.
Не забывайте про логистику. Доставка многотонного станка из Китая или даже из другого конца России — это отдельная статья расходов. Нужен трал, нужен кран для разгрузки, нужно усиленное перекрытие в цеху. Часто эти расходы «забывают» включить в коммерческое предложение, а потом предъявляют счет, который становится неприятным сюрпризом.
Таблица сравнения рыночных предложений 2026
Чтобы вы не блуждали в догадках, я свел основные параметры в таблицу. Цифры усредненные, основаны на анализе реальных сделок последнего квартала.
| Параметр | Бюджетный сегмент (Китай/СНГ) | Средний сегмент (РФ сборка/Качественный Китай) | Премиум (Европа/Топ Китай) |
|---|---|---|---|
| Макс. толщина листа (Ст3), мм | 6 – 12 | 10 – 40 | 20 – 100+ |
| Тип привода | Механический / Простая гидравлика | Гидравлический с ЧПУ | Полная гидравлика, CNC высшего класса |
| Точность гиба, мм | ± 1.5 – 2.0 | ± 0.5 – 1.0 | ± 0.1 – 0.3 |
| Срок поставки | 2 – 4 недели (со склада) | 4 – 8 недель (под заказ) | 3 – 6 месяцев (логистика + таможня) |
| Гарантия на валы | 6 месяцев – 1 год | 2 года | 3 – 5 лет |
| Ориентировочная цена (млн руб.) | 3.5 – 7.0 | 9.0 – 25.0 | От 40.0 и выше |
Взгляните на колонку с гарантией. Это не просто бумажка. Это индикатор уверенности производителя в своем продукте. Если завод дает гарантию на валы всего полгода, спросите себя: что они знают о ресурсе своей закалки, чего не знаем мы?
Локализация против Импорта: битва за ваш бюджет
Ситуация на рынке России в 2026 году парадоксальна. С одной стороны, патриотические лозунги призывают покупать отечественное. С другой — технологии никуда не делись. Многие российские заводы честно признают: мы варим станину, красим корпус, а «мозги» и гидравлику ставим импортные. И это нормально. Мир глобален, даже если политики говорят обратное.
Главный вопрос не в том, где собран станок, а в том, кто несет ответственность. Покупая «кот в мешке» у серого импортера, вы остаетесь один на один с проблемой. Нет запчастей? Ищите сами. Сгорел двигатель? Меняйте за свой счет. Работая с официальным производителем, будь то российский завод или такой опытный экспортер, как WEIKECNC с их двадцатилетней историей работы в СНГ, вы покупаете не просто железо, вы покупаете сервисный контракт. Их философия приоритета интересов клиента подразумевает прозрачное ценообразование и оперативное реагирование на запросы, что в текущих условиях важнее любой политической риторики.
Я видел случаи, когда предприятия покупали дешевые китайские четырехвалковые машины, экономили миллион рублей, а потом теряли десятки миллионов на простоях. Один сломанный датчик положения вала мог остановить линию на месяц. Потому что нужный датчик ехал из провинции Гуандун через Владивосток, растаможивался и искался по складам.
Производитель с устоявшейся дистрибьюторской сетью выигрывает за счет доступности комплектующих. Даже если используется импортная гидравлика, она обычно серийная, распространенная (типа Rexroth или аналогов), которую можно найти на складе в Москве или Петербурге. А станина, прошедшая строгий контроль качества на заводе-изготовителе, служит десятилетиями.
На что смотреть в паспорте оборудования
Не верьте красивым буклетам. Просите паспорт изделия и внимательно читайте раздел «Технические характеристики». Вас должны интересовать конкретные вещи:
- Предел текучести материала. Часто указывают максимальную толщину для стали Ст3 (240 МПа). А что будет, если вы захнете согнуть высокопрочную сталь S700? Станок может не справиться, хотя по цифрам вроде бы проходит. Уточняйте запас мощности.
- Диаметр минимальной навивки. Теоретически станок может гнуть в трубу. Но какой минимальный диаметр он реально выдаст без брака? Это критично для производства теплообменников.
- Мощность главного двигателя. Не смотрите на суммарную мощность всех насосов. Смотрите на мощность привода вращения нижнего вала. Именно она определяет, провернет ли станок тяжелый лист или встанет колом посередине гиба.
Есть еще один момент, который часто упускают — скорость вращения валов. Для тонкого листа нужна высокая скорость для производительности. Для толстого листа — низкая скорость и огромный крутящий момент. Универсальных решений не бывает. Если вам предлагают станок, который якобы одинаково хорошо и быстро гнет 3 мм и 40 мм, скорее всего, вас пытаются обмануть.
Проблемы эксплуатации в российских реалиях
Давайте поговорим о том, о чем не пишут в инструкциях. Российский климат и условия эксплуатации. Большинство станков проектируются исходя из того, что в цеху будет плюс 20 градусов круглый год. Реальность многих заводов в Сибири или на Севере далека от идеала.
Гидравлическое масло — живой организм. На морозе оно меняет вязкость. Если ваш цех не отапливается должным образом, запуск четырехвалковой машины зимой может превратиться в пытку. Масло густеет, насос работает на износ, клапана залипают. Я настоятельно рекомендую при покупке сразу заказывать систему подогрева масла в баке. Это копеечная опция по сравнению со стоимостью ремонта гидронасоса.
Второй бич — пыль и металлическая стружка. Четырехвалковый станок имеет множество открытых механизмов, особенно в зоне подачи листа. Стружка набивается в направляющие, попадает на полированную поверхность валов. Результат — царапины на изделии и ускоренный износ прецизионных поверхностей. Регулярная уборка и использование защитных кожухов — это не прихоть, а необходимость.
Также стоит упомянуть человеческий фактор. Операторы старой школы привыкли к трехвалковым машинам, где все решало чутье и опыт. Четырехвалковый станок с ЧПУ требует другого подхода. Здесь нужно уметь программировать, понимать логику работы контроллера. Ошибка в вводе данных может привести к столкновению валов и дорогостоящей аварии. Обучение персонала должно быть частью сделки с заводом. Не экономьте на курсах для операторов.
Антикризисный чек-лист перед покупкой
Прежде чем подписать договор и перевести аванс, пройдитесь по этому списку. Он спасет вас от типичных ошибок 2026 года:
- Проверка референс-листа. Попросите у продавца контакты трех клиентов, которые купили такую же модель в прошлом году. Позвоните им. Спросите не «как вам станок», а «что ломалось» и «как быстро прислали запчасти». Честный ответ вы получите только так.
- Тест-драйв на своем материале. Не соглашайтесь на демонстрацию на образцовых листах, которые привез менеджер. Привезите свой металл. Тот самый, с которым вы будете работать ежедневно. Попробуйте сделать вашу типовую деталь. Если станок не справляется или дает брак — не берите его.
- Аудит сервиса. Где находится ближайший сервисный центр? Есть ли у них выездные бригады? Какой срок реакции на аварийный вызов? Если ответ «неделя», ищите другого поставщика.
- Анализ ликвидности. Что будет, если бизнес пойдет не по плану? Насколько легко продать этот станок б/у? Популярные модели известных брендов всегда имеют цену на вторичном рынке. Ноу-нейм китайцев продать практически невозможно.
Будущее рынка: тренды 2026-2027
Куда движется отрасль? Я вижу несколько четких трендов. Во-первых, интеграция. Станки перестают быть изолированными островами. Они все чаще подключаются к общей сети предприятия, передавая данные о выработке, износе инструмента и потреблении энергии в единую систему ERP. Это позволяет планировать техобслуживание предиктивно, а не по факту поломки.
Во-вторых, рост требований к экологии. Шум и вибрация становятся факторами, влияющими на сертификацию производства. Гидравлические системы нового поколения становятся тише, а электроприводы начинают вытеснять гидравлику в сегменте малых и средних машин. Электропривод чище, точнее и энергоэффективнее, хотя пока и дороже в закупке.
В-третьих, кадровый голод. Найти хорошего вальцовщика становится все сложнее. Поэтому производители делают ставку на автоматизацию. Роботизированные линии подачи и съема заготовок перестают быть экзотикой для гигантов и спускаются в сегмент среднего бизнеса. Четырехвалковая машина будущего — это часть роботизированной ячейки, где человек только контролирует процесс и меняет программу.
Заключительное слово эксперта
Покупка четырехвалковой листогибочной машины в 2026 году — это стратегическое решение. Нельзя руководствоваться только принципом «где дешевле». Дешевый станок может стать черной дырой для вашего бюджета, высасывая ресурсы на ремонт и простой. Дорогой, но неподходящий по задачам агрегат — это замороженные капиталы.
Золотая середина лежит в области взвешенного анализа. Определите свои реальные потребности на 5 лет вперед. Посчитайте полную стоимость владения, а не только цену покупки. Выбирайте поставщика, который находится рядом ментально и готов нести ответственность физически, независимо от того, где географически расположен его завод — в Челябинске или Харбине. Главное — это наличие отлаженной логистики, службы экспортного сопровождения и реальной технической поддержки.
Рынок сейчас перенасыщен предложениями, но качественных, надежных решений с реальной поддержкой — единицы. Будьте внимательны. Задавайте неудобные вопросы. Требуйте доказательств. В конечном счете, успех вашего производства зависит не от бренда на шильдике, а от того, насколько грамотно вы встроили этот инструмент в свою бизнес-модель.
Если вы стоите перед выбором и сомневаетесь, остановитесь. Лучше потерять неделю на дополнительные консультации, чем потерять год на борьбу с неликвидным оборудованием. Технологии меняются быстро, но законы физики и экономики остаются неизменными. Удачи в выборе, и пусть ваши валы будут прямыми, а прибыль — растущей.