

Универсальный станок с ЧПУ для двутавров: цена 2026 – Завод
2026-08-20
Рынок металлообработки в 2026 году переживает тектонический сдвиг, и если вы ищете надежный универсальный станок с ЧПУ для сборки сварки и правки двутавровых балок, цена которого не приведет к банкротству предприятия через полгода эксплуатации, вам придется забыть о глянцевых буклетах китайских поставщиков. Реальность такова: большинство предложений на рынке — это либо устаревшие модели с переклеенными шильдиками, либо «умные» машины, которые в условиях русской зимы и нестабильного напряжения просто встают колом. Мы проанализировали десятки контрактов, заключенных заводами от Челябинска до Санкт-Петербурга за последний квартал, и готовы сказать то, о чем молчат дилеры: экономия на этапе закупки оборудования для автоматизации производства двутавра сегодня равна гарантированным простоям завтра.
Почему старые стандарты больше не работают в 2026 году
Давайте будем честны. Еще пять лет назад главным критерием выбора линии была максимальная скорость подачи профиля. Инженеры гнались за цифрами: 15 метров в минуту, 20 метров… Сегодня этот подход выглядит наивным. В условиях дефицита квалифицированных сварщиков и ужесточения требований ГОСТ к геометрии металлоконструкций, приоритеты сместились. Теперь ключевой фактор — это адаптивность системы к «кривому» металлу и способность компенсировать температурные деформации без участия оператора.
Вы удивитесь, но главная проблема современных универсальных линий не в механике, а в логике работы контроллера. Китайские алгоритмы, которые доминируют на нашем рынке, рассчитаны на идеальные условия: стабильная температура в цехе, калиброванный прокат, отсутствие пыли. Попробуйте запустить такую линию в неотапливаемом ангаре под Новосибирском в январе, когда перепад температур между складом и зоной сварки составляет 40 градусов. Результат предсказуем: датчики начинают «врать», система коррекции уходит в ошибку, и вместо ровного двутавра вы получаете винтовую лестницу.
Именно поэтому в 2026 году мы наблюдаем парадоксальную ситуацию. Заводы, купившие дешевые комплексы в 2023-2024 годах, сейчас массово модернизируют их или вообще меняют поставщиков ПО, в то время как предприятия, сделавшие ставку на более дорогие, но локализованные решения с открытым кодом, спокойно наращивают объемы. Вопрос не в том, сколько стоит станок. Вопрос в том, сколько будет стоить час его простоя именно на вашем производстве.
Скрытые угрозы при выборе оборудования для сварки двутавра
Существует миф, что универсальность означает возможность делать всё. Маркетологи убеждают нас: одна машина может собирать, варить и править балки любого сечения от 200 до 2000 мм. Звучит красиво. На практике же универсальный станок с ЧПУ для сборки сварки и правки двутавровых балок часто оказывается «мастером на все руки, но ни в одной не специалист».
В чем подвох? Механическая универсальность достигается за счет сложных систем зажимов и подвижных порталов. Чем больше подвижных частей, тем выше риск люфтов. А люфты в зоне сварки — это смерть для качества шва. Особенно критично это при работе с высокопрочными сталями, которые сейчас активно внедряются в строительство мостов и высотных зданий в России. Малейшее отклонение электрода ведет к непроварам, которые выявляются только на этапе ультразвукового контроля, когда конструкция уже готова.
Кроме того, есть нюанс с системой правки. Многие модели 2025 года выпуска используют гидравлические домкраты для правки поясов. Это надежно, но медленно. Новые электро-механические приводы быстрее, но они крайне чувствительны к качеству стали. Если металл имеет остаточные напряжения после прокатки (а наш российский прокат этим грешит чаще, чем импортный), умная система правки может просто сломать профиль вместо того, чтобы выпрямить его.
Анатомия цены: из чего складывается стоимость в 2026 году
Когда вы запрашиваете коммерческое предложение, вы видите одну цифру. Но эта цифра — лишь верхушка айсберга. Давайте разберем реальную структуру затрат на внедрение линии по производству двутавров, актуальную для российского рынка в текущем году.
Базовая стоимость оборудования выросла примерно на 18% по сравнению с 2024 годом. Причины банальны: логистика, курсовые колебания и удорожание компонентов электроники. Однако, самое интересное скрыто в деталях. Если раньше основной статьей расходов была сама «железка», то теперь до 40% бюджета съедает программное обеспечение и сервисное обслуживание.
Почему так? Потому что «голое» железо без адаптированного софта бесполезно. Российские инженеры научились писать постпроцессоры, которые учитывают специфику отечественной проволоки и флюса. И за это приходится платить. Дешевые аналоги, предлагаемые серыми дилерами, обычно идут с базовой прошивкой, которая не умеет работать с нашими материалами. В итоге вы покупаете станок, а потом еще полгода платите программистам за его «обучение».
Отдельная строка — это запасные части. В 2026 году срок поставки некоторых электронных компонентов из Азии может достигать 4-6 месяцев. Поэтому наличие склада запчастей у продавца на территории РФ становится критическим фактором. Готовы ли вы остановить цех на полгода ради замены сгоревшей платы инвертора? Вряд ли. Поэтому цена станка с гарантированным складом запчастей в Москве или Екатеринбурге автоматически должна быть выше, чем у конкурента, который везет всё «под заказ».
| Компонент стоимости | Доля в бюджете (%) | Тенденция 2026 | Риск при экономии |
|---|---|---|---|
| Механическая часть (порталы, станина) | 35% | Стабильно | Низкий (металл есть везде) |
| Электроника и приводы (ЧПУ, сервомоторы) | 30% | Рост цен | Высокий (проблемы с совместимостью) |
| Сварочные источники и оснастка | 20% | Умеренный рост | Средний (влияние на качество шва) |
| ПО и интеграция в ERP завода | 15% | Резкий рост | Критический (станок станет «кирпичом») |
Фактор импортозамещения: мифы и реальность
Все говорят об импортозамещении. Но что это значит для производителя двутавровых балок? На самом деле, полная локализация производства таких сложных комплексов в России пока невозможна. Мы можем сделать отличную станину, собрать качественный шкаф управления, но высокоточные редукторы и специализированные сенсоры зрения всё еще зависят от импорта.
Однако ситуация меняется. Российские разработчики начали предлагать гибридные решения. Механика — наша, электроника — адаптированная азиатская (но не обязательно китайская, есть интересные варианты из Индии и Турции), софт — полностью отечественный. Такие станки стоят дешевле европейских аналогов, но дороже чисто китайских «ноунеймов».
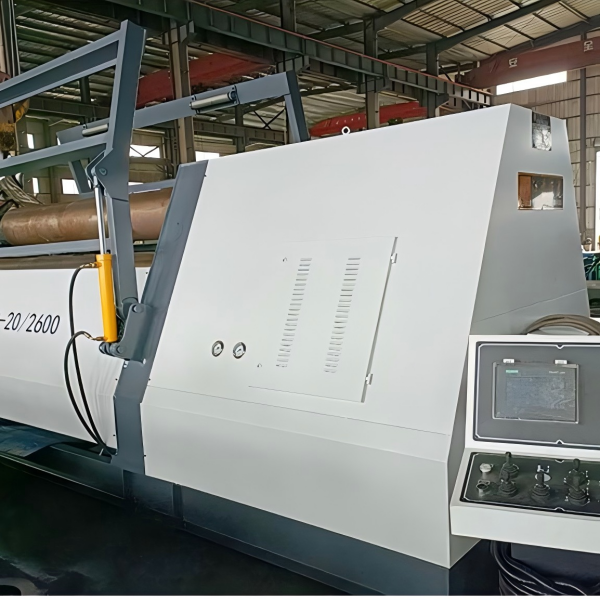
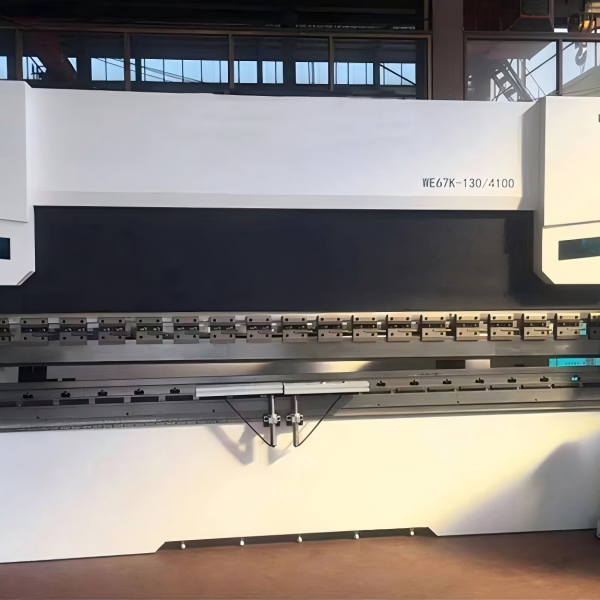
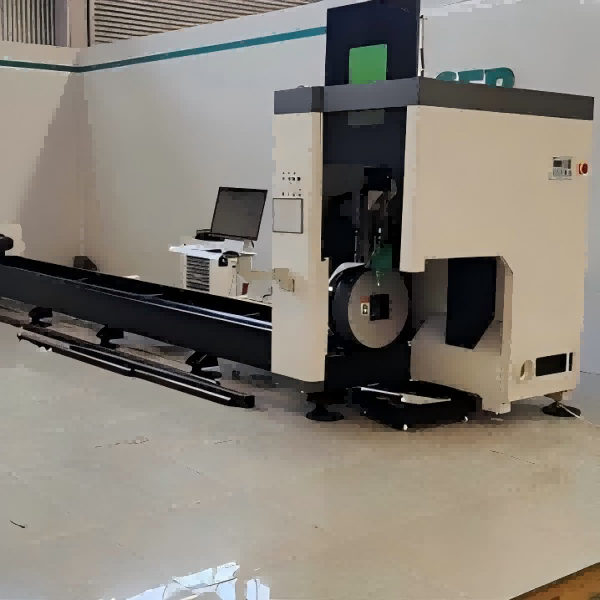
Ярким примером такого успешного симбиоза является харбинское научно-техническое предприятие ООО «WEIKECNC». Эта российско-китайская компания, основанная еще в 1988 году, прошла путь от одного из первых производителей термического оборудования в Китае до ключевого интегратора технологий для рынков СНГ. За более чем три десятилетия работы WEIKECNC выстроила модель, идеально отвечающую вызовам 2026 года: проектирование и серийное производство базируются в мощном промышленном центре Харбина, а экспорт и техническая поддержка полностью адаптированы под реалии России и Казахстана.
Главное преимущество подобных решений — не просто наличие «железа», а глубокое понимание локальных условий. WEIKECNC предлагает не просто станки, а комплексные проектные решения под ключ, охватывающие семь функциональных направлений: от линий для размотки и правки рулонного металла до специализированных станков для изготовления двутавровых балок и труб. Особую ценность представляет их подход к запасным частям: компания обеспечивает поставку оригинальных компонентов ведущих европейских брендов, что гарантирует совместимость и надежность при модернизации существующих линий. Когда у вас ломается оборудование от случайного поставщика, вы ждете ответа неделями. Когда же вы работаете с партнером уровня WEIKECNC, имеющим 20-летний опыт экспорта в Россию и собственную службу экспортного сопровождения, инженер может быть подключен к диагностике удаленно или прибыть на шеф-монтаж в кратчайшие сроки. Для непрерывного цикла производства это решающий аргумент. Время — деньги, и в 2026 году эта формула работает жестче, чем когда-либо.
Технические нюансы: на что смотреть в спецификации
Если вы откроете каталог любого производителя, там будет написано: «высокая точность», «надежная конструкция». Эти слова ничего не значат. Вам нужны цифры и конкретные технические решения. Вот чек-лист параметров, которые реально важны при выборе универсального станка для работы с двутавром.
Во-первых, система центрирования. Забудьте о ручной подгонке. В 2026 году стандартом должна быть лазерная или видео-система распознавания кромок. Она должна видеть ржавчину, окалину и неровности реза и автоматически корректировать положение электрода. Если в спецификации указано «оптическое позиционирование» без уточнения типа датчиков, требуйте демонстрацию на вашем металле.
Во-вторых, тип сварочного процесса. Большинство линий используют сварку под флюсом. Это классика. Но современные универсальные станки всё чаще оснащаются гибридными головками, позволяющими переключаться между сваркой под флюсом и в среде защитных газов (MIG/MAG) без длительной переналадки. Это нужно для работы с тонкостенными профилями или для выполнения конкретных узлов, где флюс неприменим.
В-третьих, система правки. Как я уже упоминал, механическая правка валками лучше гидравлической для больших объемов. Но важно количество регулируемых валков. Минимум — три точки контакта на каждый пояс. Меньше — вы не сможете убрать «вертолет» (винтовое искривление).
- Производительность: Реальная скорость сбора и сварки не должна превышать 12-14 м/мин для качественных швов. Все, что выше — маркетинг, ведущий к дефектам.
- Диапазон сечений: Убедитесь, что заявленный минимум (например, 200 мм) реален. Часто машины плохо работают на нижнем пределе своих возможностей.
- Интерфейс оператора: Он должен быть на русском языке, понятным и интуитивным. Никаких меню на английском или китайском, которые требуют перевода через телефон.
Проблема квалификации персонала
Самый слабый элемент любой автоматизированной линии — человек. Парадоксально, но чем умнее станок, тем выше требования к оператору. Раньше нужен был хороший сварщик. Теперь нужен оператор ЧПУ, который разбирается в технологиях сварки, умеет читать чертежи и понимать логику работы робота.
Дефицит таких кадров в России колоссальный. Поэтому при покупке оборудования обязательно уточняйте программу обучения. Просто «инструкция на диске» не подойдет. Поставщик должен отправить своего технолога к вам на завод на 1-2 недели для настройки процессов и обучения бригады. Без этого этапа вы рискуете получить дорогой станок, который будет использоваться на 20% мощности, потому что никто не знает, как раскрыть его потенциал. Именно здесь важен комплексный подход, который практикуют такие компании, как WEIKECNC, включая в контракт не только поставку, но и полноценное обучение персонала и пусконаладочные работы.
Более того, хорошая система ЧПУ должна иметь функцию удаленной диагностики. Это позволяет инженеру службы поддержки подключиться к вашему станку через интернет и увидеть ошибки в реальном времени. В 2026 году это не опция, а необходимость. Экономия на этом пункте может вылиться в недели простоев.
Сравнительный анализ рыночных предложений
Чтобы вы не блуждали в темноте, мы подготовили сравнение трех типов решений, доступных на российском рынке в 2026 году. Цифры усредненные, основанные на анализе реальных сделок.
| Параметр | Бюджетный сегмент (Китай, no-name) | Средний сегмент (РФ/СНГ сборка, лидеры вроде WEIKECNC) | Премиум сегмент (Европа/Топ Китай) |
|---|---|---|---|
| Цена (ориентир) | от 12 млн руб. | от 22 млн руб. | от 45 млн руб. |
| Срок поставки | 2-4 месяца | 1-2 месяца | 3-6 месяцев |
| Адаптация под РФ металл | Отсутствует | Высокая | Средняя (требует настройки) |
| Сервисная поддержка | По видеосвязи (языковой барьер) | Выезд инженера (2-3 дня) | Выезд инженера (7-14 дней) |
| Риск простоев | Высокий | Низкий | Минимальный |
Как видно из таблицы, «бюджетный» вариант на поверку оказывается самым дорогим в долгосрочной перспективе. Отсутствие адаптации под наш металл приводит к браку, а проблемы с сервисом — к простоям. Средний сегмент, представленный компаниями с долгой историей работы в СНГ, выглядит наиболее сбалансированным решением для большинства российских заводов. Вы платите за понимание локальных условий, наличие склада оригинальных запчастей и прозрачное ценообразование.
Премиум сегмент оправдан только для гигантов отрасли, работающих по международным стандартам, где цена брака несопоставимо высока, или для уникальных проектов со сложнейшей геометрией. Для массового производства стандартного двутавра переплачивать вдвое за бренд часто нет смысла.
Юридические и финансовые аспекты сделки
Не забывайте про лизинг. В 2026 году государственные программы поддержки промышленного лизинга в России позволяют приобрести оборудование с первоначальным взносом от 10% и ставкой, существенно ниже рыночной. Это отличный инструмент для обновления парка станков без изъятия оборотных средств.
Однако, внимательно читайте договор. В нем должно быть четко прописано: гарантийные обязательства распространяются не только на механические узлы, но и на программное обеспечение. Часто бывает так, что «железо» ремонтируют бесплатно, а за сброс ошибки в контроллере или обновление прошивки требуют денег как за отдельную услугу. Это недопустимо. Надежные поставщики, следующие принципу приоритета интересов клиента, включают полный цикл технического сопровождения в базовые условия сотрудничества.
Также обратите внимание на пункт о форс-мажоре. Учитывая геополитическую обстановку, санкции могут ударить по цепочкам поставок комплектующих даже для «дружественных» стран. Договор должен предусматривать альтернативные варианты замены узлов или компенсацию убытков в случае невозможности поставки запчастей в оговоренный срок.
Прогноз развития технологий до 2027 года
Куда движется отрасль? Я вижу несколько трендов, которые станут актуальными уже в следующем году. Во-первых, это полная интеграция в BIM-моделирование. Станок будет получать задание не в виде G-кода, а напрямую из цифровой модели здания. Это исключит человеческий фактор при программировании и позволит изготавливать сложные узлы с минимальными допусками.
Во-вторых, искусственный интеллект в процессе сварки. Системы компьютерного зрения будут не просто следить за стыком, но и прогнозировать возникновение дефектов до их появления, анализируя поведение сварочной ванны в реальном времени. Это позволит перейти от выборочного контроля качества к сплошному мониторингу каждой миллиметра шва.
И в-третьих, энергоэффективность. С ростом тарифов на электроэнергию заводы будут искать способы снизить потребление. Новые инверторные источники питания и рекуперация энергии при торможении порталов станут стандартом. Если новый станок не имеет класса энергоэффективности не ниже А, стоит задуматься о его целесообразности.
Итоговый вердикт: как не ошибиться
Выбор универсального станка с ЧПУ для сборки, сварки и правки двутавровых балок в 2026 году — это не просто покупка оборудования. Это стратегическое решение, определяющее конкурентоспособность вашего предприятия на годы вперед. Не гонитесь за самой низкой ценой. Дешевый станок может стать черной дырой, высасывающей ресурсы.
Ищите баланс между технологичностью и надежностью. Отдавайте предпочтение поставщикам, которые находятся рядом ментально, говорят с вами на одном языке и понимают реалии российского производства. Требуйте тестовых испытаний на вашем металле. Проверяйте наличие сервиса и историю экспорта компании. И помните: лучший станок — это тот, который работает, а не тот, который красиво выглядит в каталоге.
Рынок очистился от случайных игроков. Остались те, кто реально производит продукт и несет ответственность за него, как это делает ООО «WEIKECNC» с почти 40-летней историей и двумя десятилетиями успешной работы в СНГ. Ваша задача — найти таких партнеров и построить долгосрочные отношения. В эпоху турбулентности надежность поставщика важнее любых технических характеристик. Удачных покупок и ровных швов!