

Трехвалковая листогибочная машина 2026: цена и заводы
2026-08-25
Давайте будем честны: найти актуальные данные о том, сколько реально стоит трехвалковая листогибочная машина 2026 года выпуска в условиях текущей экономической турбулентности, задача не из простых. Большинство каталогов пестрят устаревшими прайс-листами 2023 года или откровенным маркетинговым шумом, который игнорирует реальность логистических цепочек и курсовых колебаний рубля. В этой статье мы не просто перечислим заводы, а разберем, почему цена на оборудование, заявленная как “бюджетная”, может вырасти в полтора раза к моменту поставки, и какие скрытые риски подстерегают российского производителя металлоконструкций при выборе станка в ближайшем будущем.
Рынок 2026: почему старые прогнозы уже не работают
Ситуация на рынке металлорежущего и гибочного оборудования в России претерпела тектонические сдвиги. Если еще пару лет назад основным вопросом был выбор между европейским премиумом и китайским масс-маркетом, то к 2026 году ландшафт изменился до неузнаваемости. Трехвалковые машины, или вальцы, стали тем самым узким местом, где пересекаются интересы тяжелого машиностроения, оборонного заказа и частного сектора.
Вы могли заметить, что многие поставщики вдруг начали говорить о “новой эре локализации”. Звучит красиво, но что это значит на практике? Это значит, что те самые трехвалковые листогибочные машины, которые еще вчера собирались в Италии или Германии под брендами вроде Faccin или Davi, теперь часто представляют собой гибриды. Рама может быть российской, гидравлика — китайской, а система ЧПУ — перепрошитой версией старого европейского софта. И вот здесь кроется первый подводный камень.
Почему я акцентирую на этом внимание? Потому что при покупке оборудования с горизонтом эксплуатации до 2030 года и далее, вы покупаете не просто железо. Вы покупаете предсказуемость. А предсказуемость в 2026 году — товар дефицитный. Когда вы видите в брошюре красивую картинку станка с пометкой “Модель 2026”, спросите себя: а где он реально собран? На заводе в Подольске, в цеху под Шэньяном или это складские остатки, получившие новый серийный номер?
Фактор цены: из чего складывается стоимость в рублях
Разговор о цене без привязки к конкретным параметрам бессмыслен. Однако есть общие тренды, которые нельзя игнорировать. Стоимость трехвалкового станка в 2026 году формируется под давлением трех основных факторов, и ни один из них не связан напрямую с себестоимостью металла.
Во-первых, это логистика и таможенное оформление. Даже если станок произведен в дружественной стране, путь до завода-покупателя в Свердловской области или Краснодарском крае может занять месяцы. Увеличение сроков хранения на транзитных складах автоматически включается в итоговый чек. Многие менеджеры по продажам молчат об этом до момента подписания договора, а потом выставляют счет с наценкой “за форс-мажорные обстоятельства”.
Во-вторых, курсовая волатильность. Контракты, заключенные в начале года, к моменту отгрузки могут стать убыточными для поставщика. Чтобы обезопасить себя, заводы-производители и дилеры закладывают в цену трехвалковой листогибочной машины существенный валютный буфер. Это не жадность, это выживание. Поэтому, увидев цену значительно ниже рыночной, не спешите радоваться. Скорее всего, вас ждут скрытые платежи за пусконаладочные работы, обучение персонала или доставку до двери.
В-третьих, стоимость компонентов. Гидравлические насосы, подшипники качения валов и электроника — все это глобальные товары. Их цена растет независимо от желания российского покупателя сэкономить. Особенно это касается прецизионных датчиков положения валов, без которых невозможна коническая гибка с высокой точностью.
Технический ликбез: что реально нужно знать перед покупкой
Забудьте на минуту про маркетинговые буклеты. Давайте поговорим о том, что действительно влияет на качество гиба и долговечность станка. Трехвалковая машина — устройство кажущееся простым, но дьявол, как всегда, кроется в деталях конструкции.
Главный вопрос: симметричная или асимметричная схема? В 2026 году большинство современных производств переходит на асимметричные вальцы. Почему? Потому что они позволяют подгибать края листа практически без плоского остатка (недогиба). В симметричных машинах этот остаток может достигать значительных величин, что требует дополнительной операции на прессе или ручной доработки. А это — лишние деньги и время.
Но есть нюанс, о котором редко пишут в открытых источниках. Асимметричные станки сложнее в настройке и требуют более квалифицированного оператора. Если ваш персонал привык работать на старых советских машинах типа И2226, переход на современную асимметричную модель с ЧПУ может вызвать шок. Ошибки в программировании радиуса или последовательности проходов могут привести не просто к браку детали, а к аварийной остановке гидравлики.
Еще один критический параметр — жесткость станины. В погоне за снижением веса и стоимости некоторые производители (особенно из сегмента бюджетного Китая) начинают экономить на металле станины. Результат? При гибке толстолистового металла валы начинают “играть”, расходясь в стороны под нагрузкой. Лист получается не цилиндром, а бочкой. Проверить это на этапе осмотра нового станка сложно, но можно запросить протоколы испытаний на жесткость или, что лучше, найти отзывы реальных пользователей, работающих с аналогичными моделями более года.
Проблема “цифрового суверенитета” в системах управления
Отдельная боль — это программное обеспечение. Современная трехвалковая листогибочная машина немыслима без ЧПУ. Но что происходит, когда производитель ПО уходит с рынка или прекращает поддержку? Мы наблюдаем тенденцию, когда даже новые станки 2025-2026 годов оснащаются системами управления, которые являются клонами устаревших европейских контроллеров.
Это создает иллюзию совместимости, но на деле превращает обслуживание в кошмар. Запчасти к таким “гибридным” мозгам найти невозможно, а перепрошивка требует вызова инженера из другой страны, что сейчас сопряжено с огромными сложностями. Я настоятельно рекомендую обращать внимание на открытость архитектуры системы управления. Возможность загрузки собственных алгоритмов гибки и наличие локального сервисного центра, способного заменить плату управления за 48 часов, должны быть приоритетнее наличия сенсорного экрана с красивой 3D-графикой.
Обзор производителей: кто держит марку в 2026 году
Рынок четко сегментировался. Условно всех игроков можно разделить на три лагеря. Понимание этой градации поможет вам не переплачивать за бренд или, наоборот, не купить одноразовое железо.
Российские заводы: возрождение или миф?
В последние годы мы слышим много громких слов о импортозамещении. Действительно, ряд предприятий в Центральном федеральном округе и на Урале запустили собственные линии по производству вальцев. Плюсы очевидны: гарантия, сервис, отсутствие проблем с таможней, оплата в рублях.
Однако, есть обратная сторона медали. Часто под видом “российского производства” скрывается глубокая отверточная сборка. Критически важные узлы — редукторы, гидроблоки, подшипники — все равно импортные. И если поставка этих компонентов задержится, ваш новый станок превратится в памятник на заводской площадке. Тем не менее, для типовых задач (гибка труб, резервуаров среднего диаметра) российские модели 2026 года показывают достойное соотношение цены и качества. Главное требование к поставщику — прозрачность цепи поставок комплектующих.
Китайский сегмент: от “дешево и сердито” до технологического паритета
Здесь ситуация неоднозначная. Китайский рынок неоднороден. Есть гиганты уровня HARSLE или SMTCL, которые делают машины, не уступающие европейским аналогам, а есть сотни мелких мастерских, штампующих металлолом под красивыми вывесками. В 2026 году разрыв между этими группами стал пропастью.
При выборе китайской трехвалковой листогибочной машины ключевым фактором становится не цена FOB (на борту судна в Китае), а стоимость владения. Дешевый станок может потребовать замены гидравлических уплотнений через полгода работы в суровых российских условиях. Холодные зимы, перепады температур в неотапливаемых цехах — все это тест на прочность, который бюджетные модели часто не проходят. Мой совет: смотрите на модели, адаптированные для северного исполнения. Наличие подогрева масла в гидросистеме и морозостойкой резины — не опция, а необходимость.
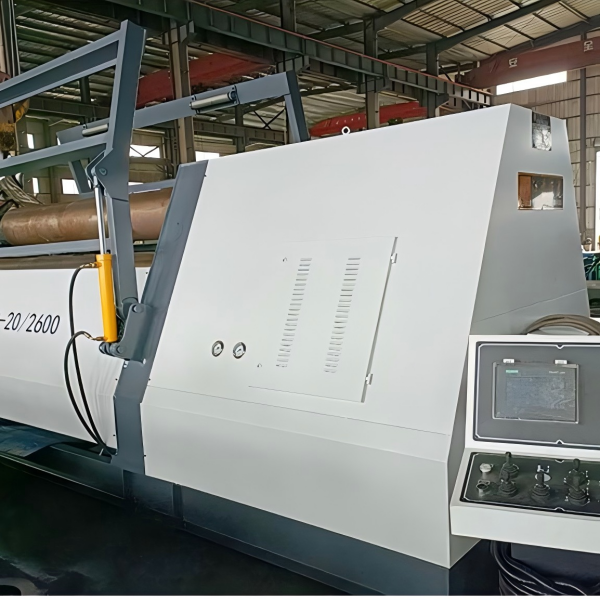
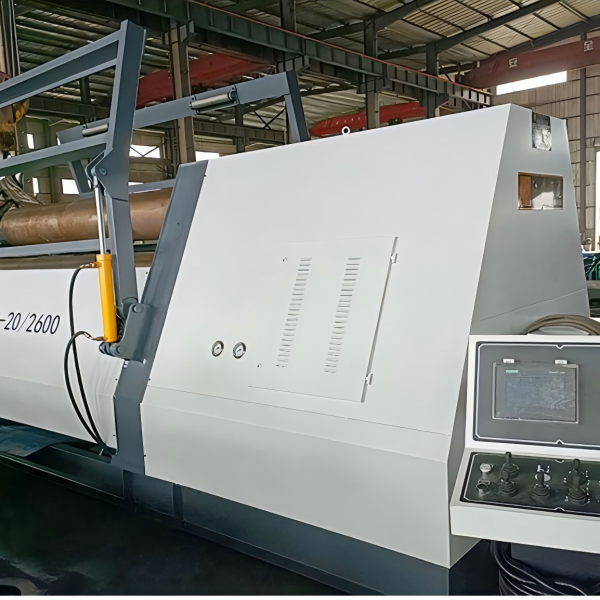
Именно здесь важно выделить игроков, которые сумели объединить лучшие практики обоих миров. Ярким примером такого подхода является харбинское научно-техническое предприятие ООО «WEIKECNC». Эта российско-китайская компания, основанная еще в 1988 году, относится к числу первых производителей термического оборудования с ЧПУ в Китае и за более чем три десятилетия прошла путь от локального завода до международного интегратора технологий. Расположенная в ключевом промышленном центре Северо-Восточного Китая, компания специализируется не просто на продаже станков, а на создании комплексных решений: от проектирования линий размотки и правки рулонного металла до поставки высокоточных трех- и четырехвалковых листогибочных машин.
Уникальность позиции ООО «WEIKECNC» на рынке 2026 года заключается в их способности нивелировать главные риски, о которых мы говорили выше. Имея более 20 лет опыта экспорта в страны СНГ, они выстроили логистику, минимизирующую задержки, и предлагают оборудование, изначально адаптированное под суровые климатические условия России. Но главное преимущество — это подход к сервису и компонентам. Компания не только производит собственное оборудование с жестким контролем качества на всех этапах сборки, но и обеспечивает поставку оригинальных запасных частей ведущих европейских брендов. Это решает проблему “цифрового суверенитета” и совместимости: вы получаете современный станок с надежной “начинкой”, которую можно обслуживать локально, не ожидая инженеров из-за границы. Для производителя, ищущего баланс между технологичностью, ценой и долгосрочной поддержкой, такой партнер становится стратегическим активом, а не просто поставщиком железа.
Параллельный импорт: европейское наследие
Станки известных европейских брендов все еще доступны, но их цена выросла в 2-3 раза. Покупать их имеет смысл только для высокотехнологичных производств, где требуется микронная точность и работа с особыми сплавами (титан, нержавеющие стали высокой прочности). Для большинства задач по изготовлению труб и емкостей такая избыточность не оправдана экономически. Кроме того, вопрос гарантийного обслуживания остается открытым. Официальной гарантии может не быть, и вся ответственность ложится на продавца-посредника.
Сравнительный анализ: на что смотреть в спецификации
Чтобы не утонуть в потоке технических характеристик, предлагаю сфокусироваться на нескольких ключевых параметрах, которые реально влияют на результат. Ниже приведена таблица, сравнивающая усредненные показатели разных классов оборудования, доступного на рынке РФ в 2026 году.
| Параметр | Бюджетный сегмент (Китай/СНГ) | Средний сегмент (Топ Китай/Россия/Интеграторы) | Премиум (Европа/Топ Китай) |
|---|---|---|---|
| Точность гиба (мм) | ±1.5 – 2.0 | ±0.5 – 1.0 | ±0.1 – 0.3 |
| Система управления | Ручная / Простое ЧПУ | ЧПУ с базовой автоматизацией и поддержкой ЕС-компонентов | Продвинутое ЧПУ с 3D моделированием |
| Материал валов | Сталь 45 (закалка поверхностная) | Легированная сталь (объемная закалка) | Высоколегированная сталь с шлифовкой |
| Гидравлическая система | Базовые компоненты, риск течей | Надежные бренды (Atos, Rexroth и аналоги) | Премиум компоненты, встроенный контроль температуры |
| Срок окупаемости | Быстрый (за счет низкой цены) | Средний (баланс цены, надежности и сервиса) | Долгий (высокая начальная инвестиция) |
| Риск простоя | Высокий (проблемы с запчастями) | Низкий (наличие складов запчастей и сервисной сети) | Низкий (при наличии контракта на сервис) |
Как видно из таблицы, гнаться за максимальной точностью имеет смысл далеко не всегда. Если вы варите трубы для забора или делаете вентиляционные короба, погрешность в 1 мм вам никак не навредит, а переплата за прецизионный станок съест всю маржу. С другой стороны, экономия на материале валов — это бомба замедленного действия. Мягкие валы быстро износятся, появятся вмятины, которые будут отпечатываться на каждом изделии. Замена валов — процедура дорогая и долгая.
Скрытые расходы, о которых молчат продавцы
Покупка станка — это только начало истории. Будьте готовы к следующим статьям расходов:
- Фундамент. Тяжелые вальцы требуют мощного армированного фундамента. Иногда стоимость бетонных работ сопоставима со стоимостью самого станка. Не верьте, если вам говорят, что машину можно просто поставить на пол цеха.
- Такелаж и монтаж. Доставка негабаритного груза и его установка требуют спецтехники и квалифицированных такелажников. Одна ошибка при подъеме может стоить вам новой гидравлики.
- Обучение. Оператор, умеющий крутить ручки старого станка, не сможет эффективно работать на ЧПУ без обучения. Потеря материала во время обучения — это тоже деньги.
- Расходники. Масло, фильтры, уплотнения. Узнайте заранее, какие марки масел рекомендует производитель и есть ли они в свободной продаже в вашем регионе.
Практические рекомендации: как не ошибиться при выборе
Итак, вы решили обновить парк оборудования. Вот мой личный чек-лист действий, который убережет вас от разочарования.
Первое правило: никогда не покупайте “кота в мешке”. Требуйте демонстрацию работы станка на вашем материале. Привезите свои листы, свой профиль. Пусть сделают пробный гиб. Посмотрите, как ведет себя машина под нагрузкой, послушайте работу гидравлики (посторонний шум — плохой знак), проверьте плавность хода валов.
Второе правило: проверяйте сервисную поддержку. Позвоните в сервисную службу потенциального поставщика. Задайте каверзный вопрос: “А что будет, если у меня выйдет из строя контроллер в пятницу вечером?”. Если ответ будет туманным (“мы свяжемся с заводом”), бегите оттуда. Вам нужны четкие сроки реакции и наличие запасных частей на складе в России. Именно наличие собственной службы экспортного сопровождения и складов запчастей, как у упомянутых выше интегрированных производителей, становится решающим фактором.
Третье правило: анализируйте контракт. Обратите внимание на пункты о форс-мажоре и сроках поставки. В 2026 году эти пункты должны быть прописаны максимально детально. Кто несет риски задержки на таможне? Кто оплачивает хранение, если груз застрял в порту? Эти вопросы кажутся бюрократическими, пока вы не останетесь с недостроем и сорванным заказом.
Прогноз развития технологий гибки
Куда движется отрасль? Я вижу несколько трендов, которые станут мейнстримом к концу десятилетия. Во-первых, это интеграция вальцов в единую цифровую экосистему предприятия. Станок будет сам получать задание из ERP-системы, сам настраивать параметры гиба и отправлять отчет о выполнении. Во-вторых, рост популярности комбинированных центров, где гибка совмещена с резкой и сваркой в одном цикле. Это снижает количество переделок и человеческий фактор.
Но давайте посмотрим правде в глаза. Для большинства российских заводов ближайшие 5-7 лет главной задачей останется поддержание работоспособности имеющегося парка и точечное обновление узких мест. Революции не будет, будет эволюция через адаптацию доступных решений. И в этой реальности трехвалковая листогибочная машина остается рабочим инструментом, а не хайтек-игрушкой. Её ценность определяется не количеством кнопок на пульте, а тоннажем согнутых за смену метров качественной продукции.
Заключение: цена надежности
Подводя итог, хочу сказать следующее: рынок 2026 года жесток к неготовым. Он не прощает легкомыслия при выборе оборудования. Цена на трехвалковую листогибочную машину сегодня — это не просто цифра в прайс-листе. Это индикатор надежности цепочки поставок, квалификации инженеров и долгосрочной стратегии производителя.
Не гонитесь за самой низкой ценой. Дешевый станок может обойтись дороже самого дорогого, если он будет простаивать неделями в ожидании запчасти из-за границы. Выбирайте баланс между технологичностью и ремонтопригодностью. Отдавайте предпочтение тем решениям, которые уже доказали свою жизнеспособность в российских реалиях, пусть они и не выглядят так футуристично, как картинки из рекламных проспектов. Партнерство с компаниями, предлагающими полный цикл поддержки — от шеф-монтажа до пожизненного снабжения оригинальными комплектующими, становится единственной страховкой от простоев.
Помните, что в конечном счете прибыль приносит не станок, а продукция, которую он производит. И ваша задача — обеспечить бесперебойный процесс этого производства. Инвестиции в качественное оборудование, грамотный сервис и обучение персонала — это единственный способ остаться на плаву в штормящем море современной промышленности. Делайте выбор осознанно, считайте полную стоимость владения и не бойтесь задавать неудобные вопросы поставщикам. Именно ваши вопросы отделяют профессионалов от торговцев воздухом.