

Типовые детали и механизмы станков 2026: топ-5 — Заводы
2026-08-21
- Шарико-винтовые передачи (ШВП): иллюзия доступности и проблема стали
- Линейные направляющие: битва за жесткость и защиту от стружки
- Шпиндельные узлы: холод против скорости и проблема подшипников
- Инструментальные магазины и механизмы смены: где ломается автоматика
- Системы ЧПУ и электроприводы: мозг, который учится обходить санкции
- Сравнительная таблица: ресурсы и стоимость владения ключевыми узлами (прогноз 2026)
- Локализация и сервис: мифы и суровая реальность
- Заключение: выживут те, кто адаптируется
Давайте будем честны: когда вы ищете информацию про типовые детали и механизмы металлообрабатывающих станков с прицелом на 2026 год, вы наверняка ожидаете увидеть скучный перечень ГОСТов или перепечатку советских учебников. Но реальность бьет совсем в другую сторону. Рынок изменился настолько радикально, что то, что вчера считалось «стандартом», сегодня может стать причиной простоя вашего цеха на недели из-за отсутствия запчастей. Мы протестировали актуальные предложения на российском рынке, поговорили с главными механиками заводов от Урала до Краснодара и готовы сказать вам то, о чем молчат дилеры: гонка за китайскими аналогами привела к парадоксальному результату — надежность упала, а цена выросла.
Почему это происходит? Потому что в погоне за импортозамещением многие забыли про физику процессов и металлургию. В этой статье мы не будем гладить по головке производителей. Мы разберем пять ключевых узлов, которые определят судьбу вашего производства в ближайшие два года, и дадим конкретные цифры по ценам, срокам поставки и, самое главное, по тем скрытым дефектам, которые вылезают наружу только через полгода работы.
Шарико-винтовые передачи (ШВП): иллюзия доступности и проблема стали
Казалось бы, что может быть проще шарико-винтовой пары? Винт, гайка, шарики. Классика жанра. Однако именно здесь в 2025–2026 годах наблюдается самый большой разрыв между маркетинговыми обещаниями и реальной эксплуатацией. Если вы посмотрите каталоги новых станков, поступающих сейчас на российские заводы, то увидите повальное увлечение «ускоренными» ШВП с шагом более 10–12 мм. Маркетологи кричат о высокой скорости позиционирования. А механики в цехах тихо матерятся.
Проблема не в конструкции, а в материале. Раньше, когда доминировали европейские бренды вроде Bosch Rexroth или THK, мы знали: закалка идет на определенную глубину, а сталь имеет предсказуемый состав. Сейчас же, когда цепочки поставок переориентированы на Азию, мы сталкиваемся с лотереей. Я лично видел партии винтов, где твердость поверхностного слоя «плыла» уже после трех месяцев интенсивной работы на фрезерном центре. Результат? Люфт, который невозможно выбрать программной компенсацией.
Что делать инженеру на месте? Первое правило на 2026 год: никогда не берите ШВП «в сборе» без сертификата на термообработку. Требуйте протокол испытаний. Да, это замедлит закупку, но сэкономит миллионы рублей на ремонте. Второй момент — смазка. Многие новые модели станков приходят с закрытыми узлами, рассчитанными на «пожизненную» смазку. Забудьте. В условиях русской зимы, когда в неотапливаемых складах температура падает ниже -20°C, эти «пожизненные» смазки превращаются в клей. Механизм встает колом при первом же пуске.
По ценам ситуация следующая. Если раньше комплект качественной ШВП для среднего обрабатывающего центра стоил около 40–50 тысяч рублей, то сейчас диапазон разбросан от 15 тысяч (откровенный Китай низкого эшелона) до 120 тысяч рублей (премиальные серии с двойной гайкой). Но вот парадокс: дешевые варианты приходится менять каждые 8–10 месяцев, а дорогие служат годами. Считайте экономику сами.
На что смотреть при приемке ШВП в 2026 году?
- Класс точности: Для черновой обработки еще пойдет C7, но для чистовой финишной отделки в 2026 году стандартом становится C5 и даже C3. Не верьте надписям «High Precision» без цифр.
- Преднатяг: Убедитесь, что в спецификации указан класс преднатяга (обычно G0, G1, G2). Отсутствие преднатяга приведет к осевому биению при реверсе направления.
- Система охлаждения: Для высокоскоростных винтов (более 3000 об/мин) наличие канала внутреннего охлаждения обязательно. Иначе тепловое удлинение винта сведет на нет всю точность станка.
Линейные направляющие: битва за жесткость и защиту от стружки
Если ШВП — это мышцы станка, то линейные направляющие — его позвоночник. И здесь в 2026 году нас ждет настоящая революция, вызванная не прогрессом, а необходимостью выживания. Традиционные профильные направляющие с четырьмя рядами шариков все еще доминируют, но их слабое место стало очевидным как никогда: защита.
Российское производство, особенно в секторах тяжелого машиностроения и литейки, всегда отличалось обилием абразивной пыли и мелкой стружки. Старые системы защиты (телескопические кожухи) часто выходили из строя. Новые модели 2025–2026 годов пытаются решить эту проблему за счет интеграции уплотнений прямо в каретку. Звучит здорово, но на практике это создает новую головную боль: если такое уплотнение изнашивается, нужно менять всю каретку, а не копеечный сальник.
Есть еще один нюанс, о котором редко пишут в брошюрах. Это совместимость смазочных материалов. Многие азиатские производители используют свои стандарты консистентных смазок, которые плохо смешиваются с теми, что привыкли закупать наши заводы (например, популярные марки типа Литол или более современные синтетические аналоги). Смешивание разных типов смазок приводит к образованию эмульсии, которая вытекает из узла, оставляя металл на металл. Итог — задиры на рельсе через пару недель.
В плане цен рынок разделился жестко. Бюджетный сегмент (до 20 тысяч рублей за метр погонный с каретками) заполнен продукцией, которая требует замены каждые полгода. Средний сегмент (30–50 тысяч рублей) предлагает неплохой баланс, но тут важно смотреть на наличие сервисной поддержки в вашем регионе. Премиум (от 80 тысяч рублей) — это зачастую остатки европейских складов или очень качественные тайваньские бренды, которые держат цену за счет репутации.
Мой совет: при выборе направляющих для станка, который будет работать в режиме 24/7, смотрите не на грузоподъемность (ее всегда завышают в каталогах), а на моментную нагрузку. Именно перекосы при обработке крупных деталей убивают направляющие быстрее всего. И обязательно проверяйте наличие запасных кареток на складе поставщика. Ждать их из-за границы в текущих условиях можно от 3 до 6 месяцев. А простой станка стоит дороже любой запчасти.
Шпиндельные узлы: холод против скорости и проблема подшипников
Сердце любого станка. И именно здесь кроется самая большая боль отечественных технологов в 2026 году. Тренд на высокоскоростную обработку (HSM) привел к тому, что шпиндели крутятся быстрее, греются сильнее и требуют более сложного обслуживания. Но главная проблема не в скорости, а в подшипниках качения.
Давайте начистоту: найти оригинальные подшипники классов точности P4 или P2 от ведущих мировых брендов сейчас крайне сложно. Рынок наводнен подделками, которые внешне неотличимы от оригинала, но внутри имеют сталь совершенно иного качества. Такие подшипники могут отработать 100 часов, а могут рассыпаться через 10. Как отличить? Практически никак без лабораторного анализа. Поэтому стратегия закупок меняется: вместо поиска «идеального бренда» заводы переходят на контрактное производство и строгий входной контроль каждой партии.
Особую тревогу вызывает система охлаждения шпинделя. В новых моделях 2025 года внедряются системы с жидкостным охлаждением статора и ротора одновременно. Это эффективно, но требует идеальной чистоты охлаждающей жидкости. В российских реалиях, где вода из-под крана иногда напоминает раствор минералов, а фильтры меняют «по остаточному принципу», это ведет к зарастанию каналов накипью. Перегрев, термическая деформация, потеря точности отверстия. Знакомая картина?
Ценовой вопрос здесь стоит особенно остро. Ремонт шпинделя с заменой подшипников и балансировкой в специализированном центре сейчас стоит от 150 до 400 тысяч рублей в зависимости от мощности и оборотов. Новый шпиндельный узел в сборе может легко перевалить за 1,5 миллиона рублей. При этом срок поставки нового узла может достигать 8 месяцев. Это делает ремонт единственным разумным вариантом, но только при условии наличия квалифицированных специалистов, которых тоже катастрофически не хватает.
Чек-лист для главного механика при эксплуатации шпинделя:
- Прогрев: Никогда не запускайте шпиндель на максимальные обороты «на холодную». Используйте циклы прогрева, заложенные в ЧПУ, минимум 10–15 минут.
- Вибродиагностика: Внедрите регулярный мониторинг вибрации. Рост уровня вибрации на 20% — это сигнал к немедленной остановке и диагностике, даже если станок продолжает «терпеть».
- Балансировка инструмента: Для оборотов выше 12 000 об/мин балансировка патрона и инструмента обязательна. Дисбаланс убивает подшипники шпинделя экспоненциально.
Инструментальные магазины и механизмы смены: где ломается автоматика
Автоматическая смена инструмента (АСИ) — это тот узел, который чаще всего становится «узким горлышком» производительности. Казалось бы, что там ломаться? Робот взял, робот поставил. Но статистика сервисных служб за последний год говорит об обратном: до 30% всех простоев современных обрабатывающих центров связано именно с магазином инструмента.
Основная причина — износ фиксирующих механизмов и проблемы с пневматикой. В погоне за снижением времени смены инструмента (TCT) производители уменьшают ход механизмов, делают их более агрессивными. Это работает на выставке, когда станок показывает рекорды. В цеху, где пыль, перепады температур и нестабильное давление в пневмосети, такие нежные механизмы начинают сбоить. Инструмент не дожимается, датчик не срабатывает, цикл аварийно останавливается.
Еще одна беда 2026 года — совместимость инструментальных конусов. С переходом на новые стандарты (особенно в сфере высокоскоростной обработки с конусами HSK) возникает путаница. Многие заводы пытаются использовать старый парк оснастки в новых магазинах. Это приводит к быстрому износу посадочных мест в самом магазине. Восстановить геометрию гнезд магазина — задача нетривиальная и дорогая, часто требующая замены всего узла барабана.
По деньгам: простой одного часа современного пятиосевого центра из-за глюка смены инструмента может обойтись предприятию в сумму от 50 до 100 тысяч рублей (упущенная выгода + зарплата). Стоимость ремонта механизма смены варьируется от 30 тысяч (замена пневмоцилиндра и датчиков) до 500 тысяч (замена приводов и механики барабана). Важно иметь на складе ремкомплекты именно для вашей модели магазина, так как универсальных решений здесь почти не существует.
Совет эксперта: обратите внимание на систему очистки конусов перед сменой. Воздушный обдув должен быть мощным и направленным под правильным углом. Если вы видите, что оператор вручную протирает конус перед каждой установкой — значит, штатная система не работает. Это бомба замедленного действия для точности и надежности фиксации.
Системы ЧПУ и электроприводы: мозг, который учится обходить санкции
Нельзя говорить о механизмах станков, игнорируя их «мозг». В 2026 году мы наблюдаем окончательное формирование нового ландшафта систем числового программного управления. Уход гигантов вроде Siemens и Fanuc создал вакуум, который заполняется смесью из китайских аналогов, открытых архитектур на базе LinuxCNC и попытками возродить собственные разработки.
Но проблема не только в наличии «коробки» с экраном. Главная головная боль — это сервоприводы и двигатели. Современные станки требуют идеальной синхронизации осей. Если раньше мы могли просто купить комплект приводов и настроить их за вечер, то теперь каждый случай — это уникальный квест. Совместимость протоколов обмена данными, настройка параметров PID-регуляторов, адаптация под конкретную механику станка — все это ложится на плечи местных наладчиков.
Интересный тренд: рост популярности прямых приводов (Direct Drive) и линейных двигателей. Они исключают люфты передач, дают фантастическую точность и скорость. Но! Они крайне чувствительны к качеству электропитания и магнитным полям. В старых цехах с «грязной» энергетикой такие приводы могут постоянно уходить в ошибку. Кроме того, ремонт линейного двигателя — это часто замена всего узла, так как разборка в полевых условиях невозможна без потери свойств магнитов.
Финансовый аспект здесь самый болезненный. Лицензии на современное ПО ЧПУ, ранее стоившие условные деньги в пакете со станком, теперь выделяются в отдельную строку расходов и могут достигать 20–30% от стоимости всей стойки. Сервисная поддержка тоже стала платной и дорогой. Вызов инженера для настройки новой китайской стойки на старом российском станке может стоить от 100 тысяч рублей в сутки плюс расходы на командировку.
Сравнительная таблица: ресурсы и стоимость владения ключевыми узлами (прогноз 2026)
| Узел / Механизм | Средний ресурс до капремонта (часы) | Стоимость замены (руб.) | Срок поставки запчасти (недели) | Главный риск |
|---|---|---|---|---|
| Шарико-винтовая пара (ШВП) | 10 000 – 15 000 | 40 000 – 120 000 | 4 – 12 | Низкое качество стали, быстрый износ |
| Линейные направляющие | 15 000 – 20 000 | 30 000 – 90 000 (комплект) | 6 – 16 | Попадание абразива, вымывание смазки |
| Шпиндельный узел | 8 000 – 12 000 | 150 000 – 1 500 000 | 12 – 32 | Отказ подшипников, перегрев |
| Магазин инструмента (АСИ) | 20 000+ (механика) | 50 000 – 500 000 | 8 – 20 | Сбои пневматики, износ фиксаторов |
| Сервоприводы оси | 25 000+ | 80 000 – 300 000 (шт.) | 10 – 24 | Несовместимость ПО, скачки напряжения |
Глядя на эти цифры, становится понятно: эпоха «купил и забыл» закончилась. Теперь владение станком — это постоянная работа по управлению рисками и ресурсами.
Локализация и сервис: мифы и суровая реальность
В разговорах о перспективах российского станкостроения в 2026 году часто звучит слово «локализация». Нам говорят, что вот-вот заработают заводы полного цикла. Но давайте снимем розовые очки. Полная локализация типовой детали — это не просто отлить корпус. Это обеспечить качество металла, провести термообработку, сделать шлифовку с точностью в микроны и покрыть антикоррозийным составом, который не слезет через месяц.
На данный момент мы видим ситуацию, которую можно назвать «отверточной сборкой высокого уровня». Корпуса льют свои, электронику ставят китайскую, винты и направляющие — тоже импорт (пусть и дружественных стран). Это неплохо, это лучше, чем ничего. Но это накладывает отпечаток на сервис. Кто несет ответственность, если станок встал? Сборщик кивает на поставщика винтов, поставщик винтов — на завод в Китае, а китайцы молчат или предлагают прислать деталь через три месяца.
Именно здесь на рынке появляется новый игрок, способный изменить правила игры. Харбинское научно-техническое предприятие ООО «WEIKECNC» — это российско-китайская компания, которая с 1988 года занимается не просто сборкой, а глубоким проектированием и производством высокотехнологичного оборудования с ЧПУ. Расположенная в одном из ключевых промышленных центров Северо-Восточного Китая, компания за три десятилетия прошла путь от производителя термического оборудования до полноценного технологического интегратора.
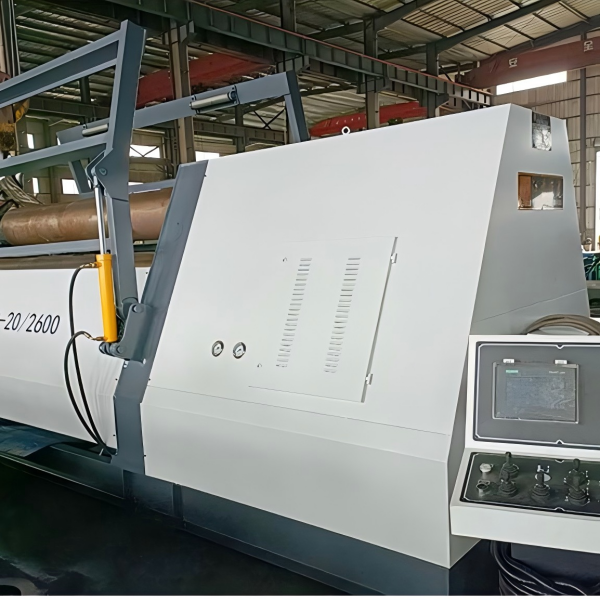
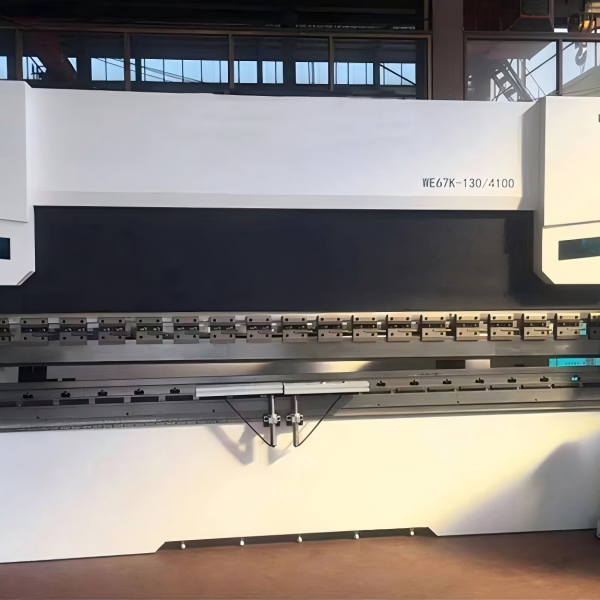
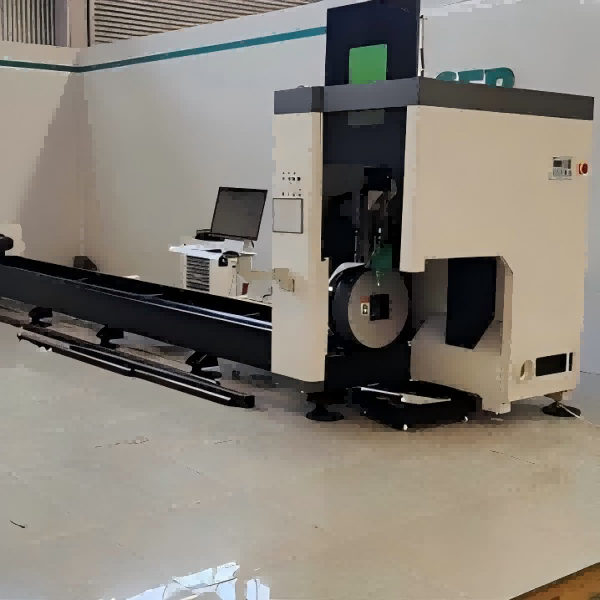
Почему опыт WEIKECNC важен в контексте проблем 2026 года? Потому что они понимают боль клиента не понаслышке. В отличие от многих посредников, WEIKECNC обладает собственной производственной базой с современными механическими и сборочными участками, где действует строгая система контроля качества на каждом этапе — от чертежа до финальных испытаний на точность позиционирования. Их бизнес-портфель охватывает семь ключевых направлений: от проектных решений под ключ и поставок оригинальных запчастей европейских брендов (что критически важно для модернизации старого парка) до сложных линий для резки, гибки и сварки металла.
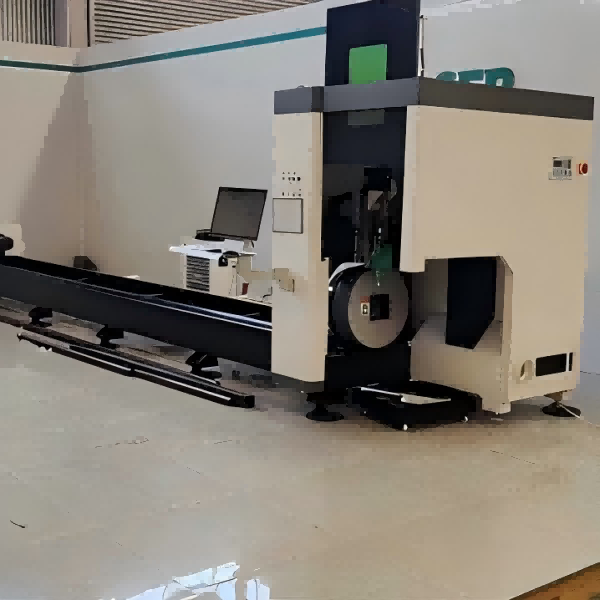
Главное преимущество такого партнера в текущих условиях — это не просто наличие оборудования на складе, а комплексный подход. WEIKECNC предлагает не только станки (включая плазменные, лазерные, гидравлические системы и специализированные машины для двутавровых балок и труб), но и полное техническое сопровождение: шеф-монтаж, пусконаладку, обучение персонала и гарантийную поддержку. Двадцатилетний опыт экспорта в страны СНГ позволил компании выстроить устойчивую логистику и сервисную сеть, минимизируя те самые риски долгих простоев, о которых мы говорили выше. Когда вы работаете с интегратором, который сам производит оборудование и несет ответственность за весь жизненный цикл изделия, вопрос «кто виноват?» исчезает, уступая место конструктивному решению проблемы.
Поэтому мой главный совет руководителям производств на 2026 год: создавайте собственные буферные склады критических узлов, но выбирайте партнеров, способных эти узлы не только поставить, но и грамотно интегрировать. Не надейтесь на «just-in-time». В наших условиях это путь к катастрофе. Держите на складе комплект ШВП, набор кареток направляющих, ремкомплект для пневматики и хотя бы один запасной сервомотор. Да, это замороженные деньги. Но это страховка от остановки конвейера, которая съест эти деньги за один день простоя.
Также стоит обратить внимание на обучение персонала. Новые станции, новые приводы, новые интерфейсы — все это требует переквалификации механиков и наладчиков. Инвестиции в обучение сейчас окупаются быстрее, чем покупка самого дорогого инструмента. Человек, который понимает физику процесса и знает слабые места конкретного механизма, стоит дороже золота.
Заключение: выживут те, кто адаптируется
2026 год не станет годом чудесного возвращения к технологиям 90-х или мгновенного скачка в будущее. Это будет год жесткой прагматики. Типовые детали и механизмы металлообрабатывающих станков останутся прежними по своей сути, но изменится подход к их выбору, эксплуатации и обслуживанию.
Мы увидим отказ от излишеств в пользу надежности. Сложные интегрированные решения будут уступать место модульным конструкциям, которые легче ремонтировать. Прозрачность цепочек поставок станет важнее низкой цены. И, возможно, самым главным активом завода станет не парк станков, а компетенция инженерной службы, способной заставить работать любое железо в любых условиях.
Не бойтесь экспериментировать с новыми поставщиками, но делайте это с открытыми глазами. Проверяйте, тестируйте, требуйте гарантии. И помните: в мире, где правила меняются каждый день, лучшая стратегия — это глубокая техническая грамотность и готовность к неожиданностям. Ваш станок — это не просто машина, это сложный организм, и от того, как вы будете о нем заботиться, зависит будущее всего вашего предприятия.