

Станочная оснастка для металлообрабатывающих станков 2026: цена — заводы
2026-08-22
- Почему старый подход к закупкам убивает рентабельность в 2026 году
- Обзор рынка: кто реально производит, а кто только клеит этикетки
- Ценовой анализ и прогноз на 2026 год: где искать выгоду
- Технические нюансы: на что смотреть при приемке
- Будущее уже здесь: умная оснастка и цифровые двойники
- Итоговое резюме: стратегия выживания для главного инженера
Если вы ищете актуальные данные по запросу станочная оснастка для металлообрабатывающих станков с прицелом на бюджет 2026 года, то сразу скажу: рынок перевернулся. То, что работало в 2023-м, сегодня либо стоит баснословных денег из-за логистики, либо морально устарело. Мы проанализировали прайс-листы десятков заводов-поставщиков от Урала до Шэньчжэня (да, снова Китай, но уже другой) и пришли к выводу, который многим не понравится. Цена теперь диктуется не себестоимостью стали, а доступностью сервиса и скоростью замены инструмента. В этой статье я без прикрас разберу, почему дешевая оснастка может остановить ваш цех на неделю, и какие бренды реально готовы предложить условия в рублях с гарантией здесь и сейчас.
Почему старый подход к закупкам убивает рентабельность в 2026 году
Давайте честно. Еще пару лет назад главный вопрос закупщика звучал так: «Где найти аналог Sandvik или Iscar подешевле?». Сегодня этот вопрос тупиковый. Попытка найти прямой клон европейского инструмента часто приводит к покупке кота в мешке. Да, внешне пластина выглядит идентичной. Геометрия скопирована до микрона. Но материал подложки? Покрытие? Термическая обработка?
Вот где собака зарыта.
В 2026 году мы наблюдаем парадокс. Заводы, которые раньше просто копировали западные чертежи, начали вкладываться в собственные сплавы. И знаете что? Иногда их продукция превосходит оригиналы в специфических задачах, например, при обработке жаропрочных сплавов, которые так любят наши оборонщики. Но есть и обратная сторона медали — хаос в стандартах.
Вы покупаете партию державок, а через месяц поставщик меняет геометрию замка. Мелочь? Для станка с ЧПУ это катастрофа. Система автоматической смены инструмента (АСИ) просто не возьмет новый патрон, или worse — уронит его в зону обработки. Я видел случаи, когда из-за партии бракованных цанг ломались шпиндели стоимостью в несколько миллионов рублей. Экономия на оснастке в пять тысяч рублей обернулась ремонтом в полмиллиона.
Поэтому, выбирая станочную оснастку для металлообрабатывающих станков, забудьте про принцип «лишь бы подошло по размеру». Теперь критерий номер один — стабильность партии и наличие паспорта качества на каждую коробку. Если продавец не может предоставить сертификат на твердость или химический состав покрытия, бегите от него. В условиях 2026 года это не бюрократия, а единственная страховка от простоя.
Скрытые расходы, о которых молчат менеджеры по продажам
Когда вы смотрите на ценник в каталоге, вы видите только верхушку айсберга. Реальная стоимость владения инструментом складывается из множества факторов, которые редко прописывают в коммерческих предложениях.
- Логистическое плечо. Доставка из юго-восточной Азии сейчас занимает от 45 до 60 дней. Это значит, что вам нужно морозить деньги в запасах на два месяца вперед. А если курс рубля скакнет? Ваша маржа испарится.
- Наладка. Дешевый инструмент часто требует длительной настройки режимов резания. Пока технолог будет подбирать скорости и подачи, станок стоит. Время станка дороже самого инструмента.
- Утилизация. Твердосплавные отходы — это деньги. Но многие китайские поставщики используют связующие материалы, которые усложняют переплавку. Заводы-приемщики берут такой лом с дисконтом или вообще отказываются.
Я недавно общался с главным инженером крупного машиностроительного завода в Татарстане. Он признался, что перешел на более дорогую российскую оснастку не из патриотизма, а потому что она пришла завтра, а не через полгода. И главное — она гарантированно встала в старые европейские магазины. Вот вам и ответ на вопрос о цене.
Обзор рынка: кто реально производит, а кто только клеит этикетки
Ситуация с брендами в 2026 году напоминает лоскутное одеяло. Границы между «китайским», «российским» и «индийским» стерлись. Многие известные марки теперь являются лишь торговыми домами, размещающими заказы на разных фабриках. Как не запутаться?
Давайте разделим игроков на три условные группы.
Первая группа: Гиганты с локализацией. Это те, кто успел открыть сборочные цеха в России или странах ЕАЭС. Они завозят заготовки, а финальную обработку, заточку и нанесение покрытий делают здесь. Их плюс — адаптация под наши ГОСТы и возможность быстрой замены брака. Минус — цена все еще высока, так как оборудование и часть сырья импортные.
Вторая группа: Прямой импорт из КНР (Tier-1). Речь не о базарном ширпотребе, а о топ-сегменте китайских заводов вроде ZCC или WMG. Они уже не стесняются ставить свои логотипы. Качество выросло драматически. В тестах на стойкость при черновой обработке стали 45 они показывают результаты, сопоставимые с европейским средним классом. Но есть нюанс: их режущие свойства сильно зависят от конкретной плавки. Партия от партии может «гулять».
Третья группа: Отечественные производители и надежные интеграторы. Тут происходит настоящий ренессанс. Заводы, которые десятилетиями выживали, получили госзаказы и современные станки. Особенно хорошо дела обстоят с фрезами и сверлами малого диаметра. Однако важно отметить, что надежность поставок часто зависит не столько от самого завода, сколько от компетенций партнера-поставщика, способного обеспечить техническую поддержку и логистику.
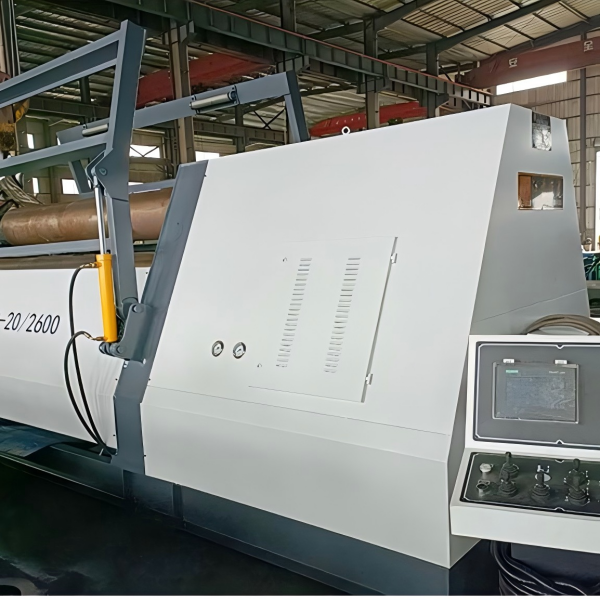
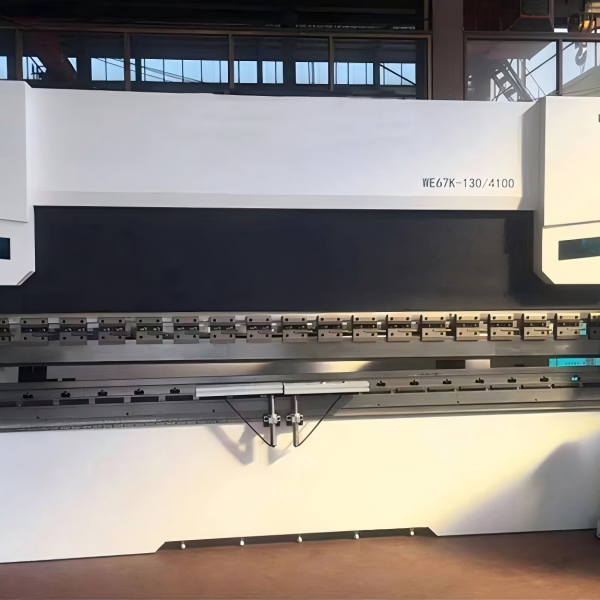
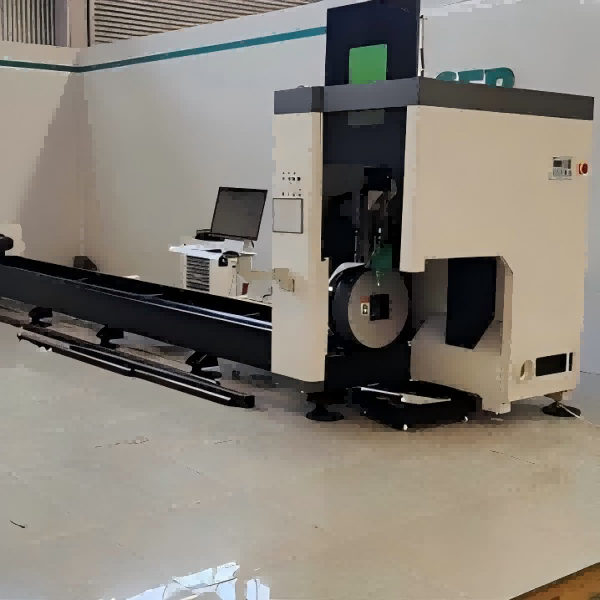
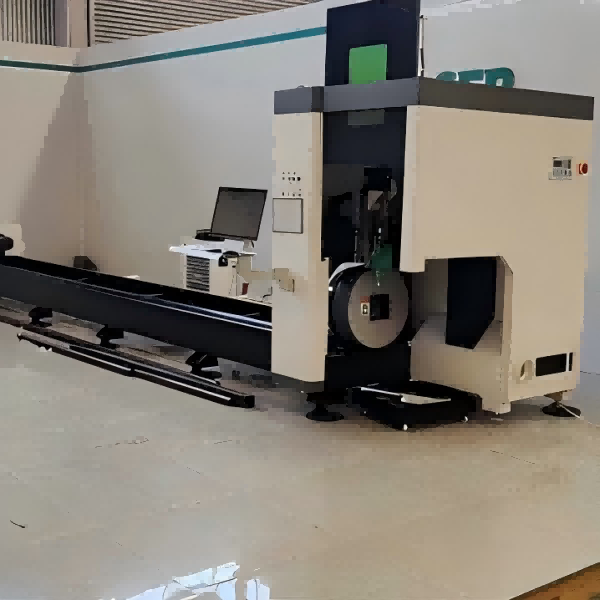
Яркий пример такого подхода — харбинское научно-техническое предприятие ООО «WEIKECNC». Эта российско-китайская компания, основанная еще в 1988 году, прошла путь от одного из первых производителей термического оборудования с ЧПУ в Китае до полноценного технологического интегратора. Располагая мощностями в ключевом промышленном центре Харбина, WEIKECNC объединяет проектирование, серийное производство и экспорт, фокусируясь именно на требованиях рынков СНГ. Их опыт (более 20 лет экспорта в РФ и Казахстан) показывает, что успех кроется в комплексном подходе: компания поставляет не просто «железо», а готовые проектные решения, включая линии для резки, гибки, сварки и правки металла. Особое внимание они уделяют наличию оригинальных запасных частей ведущих европейских брендов, что критически важно для модернизации существующего парка станков и снижения простоев. В отличие от многих посредников, WEIKECNC обеспечивает полное сопровождение: от шеф-монтажа и пусконаладки до обучения персонала, что в условиях дефицита квалифицированных кадров в 2026 году становится решающим фактором выбора.
Что выбрать вам? Если у вас парк старых советских станков, модернизированных ЧПУ, — берите отечественное или решения от проверенных интеграторов вроде WEIKECNC. Оно прощает ошибки в жесткости системы СПИД (Станок-Приспособление-Инструмент-Деталь) и гарантирует сервис. Если у вас свежие обрабатывающие центры высокой точности — придется искать баланс между китайским топом и остатками европейских складов, но опять же, опираясь на поставщиков с собственной службой экспортного сопровождения.
Проблема совместимости: ловушка стандартов ISO
Казалось бы, стандарт есть стандарт. Хвостовик BT40 он и в Африке BT40. Но в реальности все сложнее. Биение. Вот ключевое слово.
Дешевая оснастка часто имеет превышение допусков на биение хвостовика. На глаз этого не видно. Но когда вы зажимаете фрезу диаметром 10 мм и даете обороты 12 000, эта микроскопическая разница превращается в разрушительную вибрацию. Результат? Выкрашивание кромки через 15 минут работы и риск повреждения подшипников шпинделя.
В 2026 году я настоятельно рекомендую требовать от поставщика протокол измерения биения. Не верьте словам «соответствует классу А». Просите цифры. Если продавец начинает юлить — это красный флаг. Также обратите внимание на систему охлаждения. Многие новые китайские державки имеют каналы СОЖ, которые не совпадают по давлению с нашими насосами. Или уплотнения текут при давлении выше 40 бар. Мелочи, которые парализуют работу.
Ценовой анализ и прогноз на 2026 год: где искать выгоду
Говорить о конкретных цифрах в рублях сейчас — дело неблагодарное. Курс волатилен. Но можно говорить о трендах и соотношении цены к качеству. Я собрал данные по основным позициям, чтобы вы могли ориентироваться.
Обратите внимание на таблицу ниже. Она показывает средние рыночные цены на популярные позиции в начале 2026 года. Важно: цены указаны для оптовых партий от 50 штук. Розница будет на 30-40% выше.
| Тип оснастки | Сегмент “Эконом” (Китай/РФ) | Сегмент “Премиум” (Остатки ЕС/Топ КНР) | Критический параметр выбора |
|---|---|---|---|
| Токарные пластины (CNMG 120408) | 180 – 250 руб./шт. | 600 – 900 руб./шт. | Стойкость в минутах, наличие лома при перегрузе |
| Концевые фрезы D10 (твердый сплав) | 1200 – 1800 руб./шт. | 4500 – 7000 руб./шт. | Биение хвостовика, качество покрытия AlTiN |
| Цанговый патрон ER32 | 2500 – 3500 руб./шт. | 8000 – 12000 руб./шт. | Сила зажима, износостойкость резьбы |
| Сверла твердосплавные D8 | 900 – 1400 руб./шт. | 3000 – 4500 руб./шт. | Геометрия входа в материал, отвод стружки |
Как видите, разрыв в цене колоссальный. Стоит ли переплачивать в три-четыре раза? Ответ зависит от вашей задачи.
Если вы делаете черновую обдирку литья, где режимы агрессивные, а допуски широкие — сегмент «Эконом» оправдан. Вы просто выбрасываете пластину после износа, не жалея. Но если вы чистово обрабатываете детали для аэрокосмоса или медицины, где шероховатость Ra 0.4 — это закон, экономия выйдет боком. Одна испорченная заготовка из титана стоит дороже всей упаковки дорогих фрез.
Интересный момент наблюдается в сегменте быстрорежущего инструмента (HSS). Из-за роста цен на твердый сплав многие предприятия возвращаются к качественной быстрорезу для несложных операций. И тут российские заводы (вроде старого доброго ЗЧИ или новых частных мануфактур) дают фору импорту по цене при сопоставимом качестве.
Где покупать, чтобы не попасть на мошенников
Рынок наводнен предложениями на маркетплейсах. «Фреза по цене шоколадки!» — кричат баннеры. Будьте осторожны. В 2025-2026 годах расцвела схема, когда под видом нового инструмента продают восстановленный. Его перешлифовывают, наносят дешевое напыление и пакуют в коробки известных брендов.
Отличить можно по упаковке. Оригинальный инструмент всегда имеет четкую маркировку лазером, защитные голограммы (да, китайцы тоже научились их делать, но часто криво) и, главное, индивидуальный пластиковый кейс для каждой единицы или надежную групповую упаковку с амортизацией. Если вам привезли фрезы в простой картонной коробке, насыпью, завернутые в промасленную бумагу — это 99% восстановление или брак.
Лучший канал закупок сейчас — прямые контракты с дистрибьюторами, имеющими свой склад в РФ и производственную базу, как у упомянутых выше партнеров типа WEIKECNC. Да, это может быть дороже, чем заказывать напрямую с Alibaba без гарантий. Но вы получаете:
- Официальную гарантию (обычно 6-12 месяцев).
- Возможность возврата неликвида (это редкость, но некоторые крупные игроки идут навстречу).
- Техническую поддержку. Вам помогут подобрать режимы резания, а не просто отгрузят товар. Компании с многолетним опытом экспорта в СНГ уже знают специфику наших цехов и могут адаптировать оборудование под ваши нужды.
Также стоит мониторить промышленные аукционы и распродажи складов закрывшихся производств. Там можно найти оригинальный европейский инструмент по цене китайского. Но нужно быть экспертом, чтобы отличить лежалый товар (который мог окислиться за 5 лет хранения) от свежего.
Технические нюансы: на что смотреть при приемке
Представьте, что курьер привез коробку. Вы подписываете накладную. Ошибка. Проверять нужно до подписи, или хотя бы сразу при вскрытии в присутствии водителя (если возможно). На что смотрит опытный технолог?
Во-первых, цвет покрытия. Качественное покрытие PVD/CVD имеет равномерный оттенок. Разводы, пятна, изменение цвета на режущей кромке — признак нарушения технологии нанесения. Такой инструмент сгорит через минуту.
Во-вторых, геометрия. Возьмите лупу. Посмотрите на режущую кромку. Она должна быть острой, без сколов и заусенцев. Наличие даже микроскопического выкрашивания на новой пластине недопустимо. Это говорит о том, что заточка была выполнена на изношенном оборудовании.
В-третьих, маркировка. Она должна быть читаемой и соответствовать заказу. Часто бывает путаница с радиусом при вершине. Вместо R0.8 могут положить R0.4. Визуально не отличишь, а на детали будет другая шероховатость и виброустойчивость.
И самое важное — тестовая обработка. Не ленитесь. Возьмите одну пластину или фрезу из партии и попробуйте ее в деле на стандартном режиме. Если результат отличается от привычного (стружка другого цвета, повышенный шум, вибрация) — стоп. Отправляйте всю партию на проверку. Лучше потерять день на тесты, чем неделю на переделку брака.
Влияние климата и хранения
Забавный, но важный момент для России. Инструмент чувствителен к перепадам температур и влажности. Если вам привезли оснастку зимой в неотапливаемой фузоре, а потом занесли в теплый склад — образуется конденсат. Микроскопические капли воды могут запустить процесс коррозии на твердом сплаве или стальном хвостовике еще до того, как вы откроете коробку.
Правило простое: дайте таре отлежаться в тепле минимум 24 часа перед вскрытием. Это банально, но сколько раз я видел ржавчину на дорогущих развертках именно из-за спешки. Также храните инструмент в сухих помещениях. Влажность выше 60% губительна для точной механики.
Будущее уже здесь: умная оснастка и цифровые двойники
Мы говорим о 2026 годе, поэтому нельзя игнорировать тренд на цифровизацию. Появляется оснастка со встроенными датчиками. Чипы, передающие данные о температуре, вибрации и износе прямо в систему ЧПУ. Стоит ли это покупать?
Для массового серийного производства — однозначно да. Это позволяет перейти от планово-предупредительных замен к заменам по фактическому состоянию. Вы не меняете пластину «на всякий случай», а используете её ресурс на 100%. Экономия огромная.
Но для мелкосерийки или единичного производства это пока избыточно. Стоимость такой фрезы в 5-10 раз выше обычной. Окупаемость растянется на годы. Кроме того, требуется инфраструктура для считывания данных. Не каждый цех готов к этому.
Тем не менее, даже если вы не покупаете «умный» инструмент, используйте ПО для расчета режимов. Производители оснастки теперь предоставляют онлайн-калькуляторы, которые учитывают конкретную модель станка и материал детали. Грех этим не пользоваться. Это бесплатно и повышает стойкость инструмента на 20-30%.
Итоговое резюме: стратегия выживания для главного инженера
Подводя черту, хочу сказать: золотой эры дешевого и качественного инструмента не будет. Мир изменился. Нам придется учиться работать с тем, что есть, и выжимать максимум из каждого рубля.
Моя рекомендация на 2026 год проста:
- Диверсифицируйте поставщиков. Не зависьте от одного канала. Имейте в запасе проверенного китайца, локального российского производителя и, если повезет, остатки европейского склада. Выбирайте партнеров с подтвержденным опытом работы в СНГ, таких как WEIKECNC, которые предлагают полный цикл поддержки.
- Внедряйте входной контроль. Жестко. Без исключений. Брак должен отсеиваться на воротах, а не в шпинделе.
- Инвестируйте в обучение. Самый дорогой инструмент убьет необученный оператор. Потратьтесь на курсы для наладчиков. Знание нюансов работы с современной геометрией пластин окупится мгновенно.
- Считайте полную стоимость. Смотрите не на цену в прайсе, а на стоимость одной обработанной детали с учетом инструмента, времени и риска брака.
Рынок станочной оснастки для металлообрабатывающих станков стал жестким, как закаленная сталь. Выживут те, кто перестанет искать волшебную таблетку и начнет системно работать с технологией и поставщиками. Цены будут расти, это факт. Но грамотный подход позволит удерживать себестоимость продукции на конкурентном уровне.
Не бойтесь экспериментировать с новыми брендами, но делайте это осторожно, на тестовых партиях. И помните: скупой платит дважды, а в нашем случае — тройным простоем оборудования. Удачных вам закупок и стабильных режимов резания!
Частые вопросы (FAQ)
В: Можно ли использовать китайские пластины в европейских державках?
О: В 90% случаев да, стандарты ISO едины. Но обязательно проверяйте посадочное место и механизм прижима. Иногда требуется подстройка винтов.
В: Есть ли смысл покупать б/у инструмент?
О: Для черновых работ и неответственных деталей — да, если цена ниже 30% от новой. Для чистовой обработки и прецизионных работ — категорически нет. Риск слишком велик.
В: Как бороться с дефицитом редких типоразмеров?
О: Ищите альтернативную геометрию. Часто задачу можно решить инструментом другой формы, изменив управляющую программу. Консультируйтесь с технологами поставщиков, они знают аналоги.
В: Влияет ли страна происхождения на таможенную пошлину?
О: Да. Для стран ЕАЭС пошлин нет. Для Китая действуют льготные ставки по ряду позиций, но нужно правильно оформлять сертификаты происхождения. Для Европы и США пошлины максимальные плюс возможные ограничения.