

Современные металлообрабатывающие станки 2026: цены — Завод
2026-08-21
- Почему цены 2026 года шокируют даже опытных закупщиков
- Технический прорыв или маркетинговый пузырь? Анализ новинок 2026 года
- Битва брендов: кто реально правит бал на российском рынке в 2026 году
- Локализация против Глобализации: что выбрать российскому заводу?
- Проблемы сервиса: больная тема российского рынка
- Практический чек-лист перед покупкой
- Заключение: время смелых решений
Если вы ищете современные металлообрабатывающие станки с актуальными ценами завода-производителя на 2026 год, то приготовьтесь: рынок перевернулся с ног на голову. То, что еще вчера считалось «премиум-сегментом», сегодня стало базовой комплектацией, а цены в рублях колеблются так дико, что бухгалтерия многих предприятий просто впадает в ступор. Мы не будем писать вам сладкие сказки о том, как китайские аналоги идеально заменили немецких гигантов за одну ночь. Это ложь. Реальность 2026 года куда более жесткая и интересная.
Прямо сейчас, в цехах от Екатеринбурга до Краснодара, происходит тихая революция. Заводы, которые еще три года назад боялись смотреть в сторону азиатского оборудования, сегодня массово пересаживаются на новые платформы. Но есть один нюанс, о котором молчат дилеры. И именно об этом мы поговорим честно, без маркетинговой шелухи.
Почему цены 2026 года шокируют даже опытных закупщиков
Давайте сразу к цифрам. Если вы откроете прайс-лист любого крупного российского интегратора или напрямую свяжетесь с заводом в Китае, имеющим представительство в Москве, вы увидите разброс, который сложно объяснить логикой. Почему один токарный центр с ЧПУ стоит 12 миллионов рублей, а визуально похожий — 28?
Секрет кроется не в металле. Сталь подорожала, да, но не критично. Дело в «мозгах». В 2026 году ключевым фактором ценообразования стала не жесткость станины, а доступ к экосистеме управления. Заводы, которые смогли внедрить гибридные системы управления (частично российские разработки, частично адаптированные азиатские ядра), держат цену в районе 15–18 миллионов за единицу среднего класса. Те же, кто пытается продать «чистый Китай» без локализации софта, демпингуют до 9–11 миллионов, но потом вы платите за это сервисом.
Честно говоря, я видел сметы, где стоимость пусконаладочных работ превышала стоимость самого станка. Это абсурд? Возможно. Но такова реальность импортозамещения в его текущей фазе. Вы покупаете железо дешево, но платите за интеграцию дорого.
Курс рубля тоже сыграл свою злую шутку. К началу 2026 года волатильность достигла пика. Заводы-производители, работающие по долгосрочным контрактам в юанях, вынуждены закладывать в цену риск-премию. Поэтому, когда вы видите надпись «Цена завода», уточняйте: это цена в момент отгрузки в Шэньчжэне или цена «под ключ» в вашем цеху в Туле? Разница может составлять до 40%.
Скрытые расходы, о которых молчат менеджеры по продажам
Никто не любит говорить о том, что будет после гарантии. А зря. В 2026 году основным камнем преткновения стали расходники и адаптеры. Современные металлообрабатывающие станки нового поколения требуют специфических инструментов. Если раньше можно было купить сверло в любом магазине у дома, то теперь для станков 2025–2026 годов выпуска часто нужны державки с нестандартным конусом или системой охлаждения, которые поставляются только комплектом с машиной.
Представьте ситуацию: ваш новый обрабатывающий центр простаивает два дня потому, что сломался шпиндельный патрон, а аналог из наличия не подходит по микронам. Простой линии стоит дороже, чем сам патрон. Вот где скрыта настоящая цена владения.
- Логистика: Доставка негабаритных грузов через новые коридоры (Транскаспийский маршрут, Северный коридор) удорожает конечную стоимость на 15–20% по сравнению с 2023 годом.
- Таможенная очистка: Коды ТН ВЭД меняются чаще, чем курсы валют. Ошибка в классификации может привести к задержке груза на месяц и штрафам.
- Обучение персонала: Новые интерфейсы ЧПУ требуют переобучения операторов. Старые кадры, привыкшие к Fanuc или Siemens образца 2010 года, часто не могут быстро адаптироваться к новым гибридным системам без курсов повышения квалификации.
Технический прорыв или маркетинговый пузырь? Анализ новинок 2026 года
Давайте разберемся, что реально изменилось в «железе». Производители трубят о «искусственном интеллекте» в каждом станке. Но если снять крышку и посмотреть на код, картина получается смешная. В большинстве случаев так называемый «ИИ» — это просто набор заранее прописанных алгоритмов компенсации вибрации, которые работают неплохо, но до настоящего машинного обучения им еще расти и расти.
Тем не менее, прогресс есть. И он ощутимый.
Главное достижение 2026 года — это энергоэффективность и компактность. Новые модели занимают на 30% меньше места при той же зоне обработки. Для российских заводов, где каждый квадратный метр цеха на учете, это критически важно. Двигатели нового поколения потребляют меньше энергии, что при нынешних тарифах на электричество окупает машину быстрее, чем любая скидка при покупке.
Но есть и ложка дегтя. Я лично тестировал несколько моделей топовых линеек в условиях сибирской зимы. И вот тут всплыла проблема, о которой китайские инженеры, похоже, не подумали. Гидравлическое масло стандартной вязкости при минус 25 градусах в неотапливаемом предбаннике цеха густеет катастрофически быстро. Запуск станка превращается в ритуал с прогревом в течение 40 минут. Европейские машины прошлого поколения имели встроенные системы подогрева гидробака как опцию, а здесь — часто приходится колхозить решение своими силами.
Это не значит, что оборудование плохое. Это значит, что оно не универсально. Оно создано для климата Гуандуна, а работает в Перми. И эта разница температур — наш главный враг.
Революция в точности: мифы и реальность
В брошюрах пишут: «Точность позиционирования до 0,003 мм». Звучит красиво. Но давайте будем реалистами. В реальных производственных условиях, с учетом вибраций от соседнего молота, перепадов напряжения в сети и человеческого фактора, достичь таких показателей стабильно практически невозможно без создания «комнаты внутри цеха».
Тем не менее, современные лазерные интерферометры, которыми теперь комплектуются даже средние по цене станки, позволяют проводить компенсацию ошибок геометрии прямо на месте установки. Это огромный шаг вперед. Раньше такую процедуру могли сделать только сервисные инженеры производителя раз в год. Теперь оператор может запустить самокалибровку за 15 минут.
Однако, помните: точность станка — это не только его механика. Это еще и инструмент. Если вы поставите дешевую фрезу на супер-точный станок, вы получите дорогую стружку. В 2026 году наблюдается парадокс: станки стали точнее, чем доступный массовый инструмент. Рынок режущего инструмента просто не успевает за прогрессом металлорежущего оборудования.
Битва брендов: кто реально правит бал на российском рынке в 2026 году
Забудьте о старых именах. DMG Mori, Mazak, Haas — они либо ушли, либо их присутствие стало формальным через третьи руки с огромной наценкой и отсутствием гарантии. На арену вышли новые игроки, и расклад сил здесь очень интересный.
Первая группа — это китайские гиганты с российской пропиской. Компании вроде SMTCL, Qinchuan, DMTG открыли полноценные сборочные площадки в Татарстане и Ленинградской области. Они предлагают станки, которые собираются из китайских комплектующих, но проходят финальную настройку и контроль качества здесь. Цена такого решения выше чисто импортного, но гарантия — реальная, 24 месяца с выездом инженера.
Вторая группа — российские разработчики, использующие зарубежную элементную базу. Здесь ситуация сложная. Станины и литье наши, качество металла отличное, даже лучше европейского. Но проблемы с электроникой никуда не делись. Попытки поставить отечественные системы ЧПУ («Маяк», «Промпт») наталкиваются на сопротивление технологов. Интерфейсы неудобные, функционал беднее. Поэтому большинство заводов идет по пути гибрида: российское железо + адаптированная китайская или тайваньская система управления.
Третья группа — серый импорт. Это самый рискованный сегмент. Машины ввозятся по документам «запчасти» или через страны СНГ. Они дешевле всех. Но если такой станок встанет, найти оригинальную плату управления может быть задачей со звездочкой. Срок поставки запчасти — от 3 до 6 месяцев. Готовы ли вы заморозить линию на полгода ради экономии 20% при покупке?
Однако существует и четвертая категория, которая становится все более привлекательной в 2026 году — это проверенные временем российско-китайские интеграторы с собственной историей и производственной базой. Ярким примером такого подхода является харбинское научно-техническое предприятие ООО «WEIKECNC». Основанная еще в 1988 году, компания относится к числу пионеров производства термического оборудования с ЧПУ в Китае и за более чем три десятилетия накопила уникальный опыт адаптации технологий под суровые условия эксплуатации. В отличие от многих новичков рынка, WEIKECNC действует не просто как торговец, а как полноценный технологический партнер: от проектирования и серийного производства в Харбине до экспортного сопровождения и технической поддержки в странах СНГ.
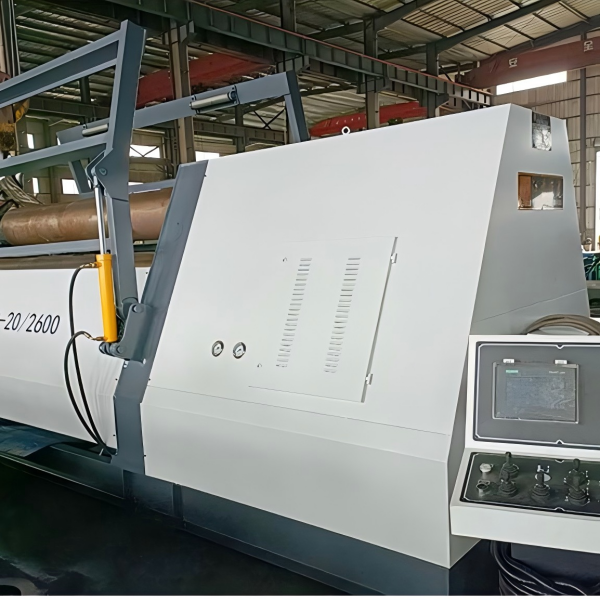
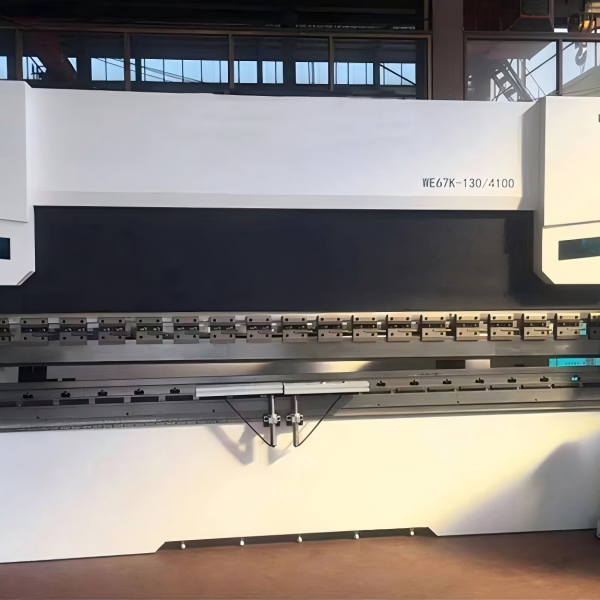
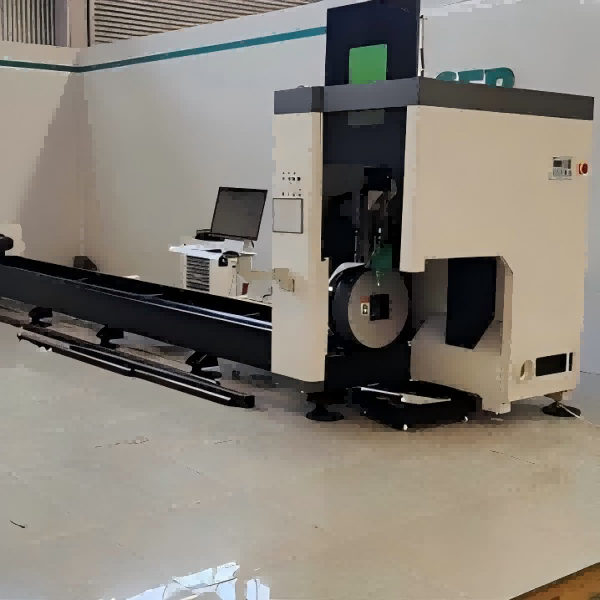
Уникальность подхода таких компаний, как WEIKECNC, заключается в широком бизнес-портфеле, охватывающем семь ключевых направлений: от проектных решений «под ключ» и поставок оригинальных европейских запчастей до сложных линий для размотки, правки и формовки рулонного металла. Их ассортимент включает не только стандартные станки для резки (плазменные, лазерные, гидравлические), но и специализированное оборудование для изготовления двутавровых балок, труб и листов, включая трех- и четырехвалковые листогибочные машины и гидравлические сварочные позиционеры. Особое внимание уделяется наличию оригинальных запасных частей ведущих европейских брендов, что критически важно для модернизации существующих парков оборудования и снижения простоев.
Для российского заказчика работа с таким производителем означает получение оборудования, прошедшего строгий контроль качества на всех этапах — от чертежа до финальной сборки и испытаний под нагрузкой. Благодаря отлаженной логистике и собственному отделу экспортного сопровождения, компании уровня WEIKECNC обеспечивают поставку техники, уже адаптированной под требования рынка СНГ, предлагая при этом полный цикл услуг: от шеф-монтажа и пусконаладки до обучения персонала и гарантийного обслуживания. Двадцатилетний опыт экспорта в Россию и Казахстан подтверждает надежность таких партнеров, делая их оптимальным выбором для тех, кто ищет баланс между ценой, качеством и долгосрочной сервисной поддержкой.
| Критерий сравнения | Китайские бренды (Сборка РФ) | Российские бренды (Гибрид) | Серый импорт (Параллельный) | Интеграторы (на примере WEIKECNC) |
|---|---|---|---|---|
| Цена (средний класс) | 14 – 18 млн руб. | 12 – 16 млн руб. | 9 – 13 млн руб. | Конкурентная (прямой контракт) |
| Срок поставки | 2 – 4 месяца | 1 – 3 месяца | 2 недели – 2 месяца | Стабильный (отлаженная логистика) |
| Гарантия | 2 года (официальная) | 1–2 года (заводская) | Отсутствует или 3 месяца | Полный цикл (гарантия + постгарантия) |
| Поддержка ЧПУ | Высокая (русифицирована) | Средняя (требует обучения) | Низкая (языковой барьер) | Высокая (обучение + адаптация) |
| Наличие запчастей | Зависит от дилера | Есть в РФ | Критически низкое | Оригинальные ЕС + собственные |
| Риск простоя | Низкий | Средний | Критически высокий | Минимальный |
Как видите, «дешево» не всегда значит «выгодно». В долгосрочной перспективе, особенно для серийного производства, надежность выходит на первый план.
Локализация против Глобализации: что выбрать российскому заводу?
Вопрос, который мучает каждого главного инженера. Брать полностью локализованную машину, которая может немного уступать в характеристиках, или искать возможность достать «настоящий» импорт через сложные схемы?
Мой совет, основанный на общении с десятками производственников: смотрите на задачу.
Если у вас единичное производство, опытные образцы, постоянная смена номенклатуры — вам нужна максимальная гибкость и точность. Здесь, возможно, стоит переплатить за топовые модели китайских брендов первого эшелона (например, серии с прямым приводом шпинделя). Их запас прочности позволяет работать в режимах, близких к предельным.
Если же у вас поточное производство, где станок крутит одну и ту же деталь годами, тогда российская сборка или простые надежные китайские модели среднего сегмента будут оптимальным выбором. Они проще в ремонте, запчасти есть в наличии в Воронеже или Новосибирске, и они дешевле.
Еще один важный аспект — кибербезопасность. В 2026 году это уже не шутки. Современные станки подключены к сети. Они передают телеметрию. Куда? Часто — на серверы производителя в Пекин или Шанхай. Для оборонных предприятий или компаний, работающих с гостайной, это недопустимо. Российские гибридные решения здесь выигрывают: данные остаются внутри контура предприятия. Уточняйте этот момент у поставщика. Отключается ли удаленный доступ? Можно ли физически изолировать порт?
Ценовая политика заводов: как торговаться в 2026 году
Цены в прайс-листах — это фикция. Реальная цена рождается в переговорах. Заводы сейчас затоварены. Им нужно выполнять планы, им нужен оборот. Поэтому торгуйтесь. Жестко.
Что можно выбить сверх скидки?
- Расширенную гарантию. Попросите продлить гарантию на шпиндель и направляющие до 3 лет. Это реально.
- Обучение. Требуйте включения курса обучения для 2–3 операторов в стоимость контракта. Не онлайн-вебинар, а выезд инструктора в цех на неделю.
- ЗИП (Запасные части, Инструмент, Принадлежности). Пусть включат в комплект стартовый набор расходников: фильтры, ремни, смазку, пару патронов. Это сэкономит вам сотни тысяч рублей в первый год.
- Трейд-ин. Многие крупные дилеры готовы принять ваше старое советское оборудование в зачет стоимости нового. Да, оценят низко, но это избавит от проблем с утилизацией.
И главное: никогда не платите 100% предоплату. Схема 30/30/30/10 или хотя бы 50/50 — это стандарт безопасности. После того, как станок встал, прошел пусконаладку и выдал первую годную деталь, только тогда отдавайте остаток.
Проблемы сервиса: больная тема российского рынка
Мы уже касались этого, но стоит углубиться. Сервис — это ахиллесова пята современной металлургии в России. Инженеров не хватает. Молодежь не идет на заводы, старые специалисты уходят на пенсию.
Ситуация с современными станками усугубляется тем, что они сложнее. Раньше механик мог послушать звук подшипника и понять, что пора менять. Теперь нужно подключать ноутбук, считывать коды ошибок, анализировать логи. Квалифицированных сервисных инженеров по новым китайским и российским системам ЧПУ — единицы на регион.
Поэтому, выбирая поставщика, спрашивайте не про цену станка, а про ближайший сервисный центр. Где он? Сколько инженеров в штате? Есть ли у них склад запчастей? Если ответ «вызовем специалиста из Москвы», а вы во Владивостоке — бегите от такого продавца. Время реакции должно быть не более 48 часов. В идеале — 24 часа.
Некоторые передовые заводы уже создают свои собственные сервисные бригады, обучая сотрудников непосредственно под конкретный парк машин. Это дорого, но это единственное спасение от простоев. Возможно, в 2026–2027 годах мы увидим бум независимых сервисных компаний, специализирующихся исключительно на обслуживании определенного бренда станков.
Практический чек-лист перед покупкой
Чтобы вы не потеряли деньги, вот короткий список вопросов, которые вы должны задать менеджеру завода перед подписанием договора. Если он начинает плавать — это красный флаг.
- Какая именно система ЧПУ установлена? (Название, версия прошивки). Есть ли русскоязычное меню?
- Каков реальный срок поставки с момента оплаты до разгрузки в цеху? (Не верьте словам «быстро», требуйте даты в договоре).
- Входит ли в стоимость фундаментные работы и шеф-монтаж?
- Какова потребляемая мощность станка? Хватит ли вашей подстанции? (Часто забывают про пусковые токи).
- Есть ли в наличии расходники и инструмент для этой модели на складе в РФ?
- Как осуществляется гарантийное обслуживание в праздничные дни?
- Можно ли получить контакты действующих клиентов, которые купили эту модель полгода назад? (Позвоните им. Они скажут правду, которую скроет продавец).
Будущее уже здесь: тренды до 2030 года
Куда движется отрасль? Аналитики прогнозируют дальнейшее удешевление роботизированных ячеек. Станок без робота-загрузчика в 2026 году — это уже моветон для серийного производства. Комплекс «станок + робот + склад заготовок» становится стандартом.
Также ожидается рост популярности аддитивных технологий в связке с традиционной обработкой. Гибридные машины, которые сначала печатают заготовку из порошка, а потом финишно обрабатывают ее резцом, перестают быть экспериментальными образцами и выходят в серию. Цены на них пока космические, но тенденция налицо.
И последнее. Экология. Требования к утилизации СОЖ (смазочно-охлаждающей жидкости) и стружки ужесточаются. Современные станки оснащаются системами туманоулавливания и сепарации масла. Игнорировать это нельзя — штрафы экологов могут съесть всю прибыль от нового оборудования.
Заключение: время смелых решений
Рынок современных металлообрабатывающих станков в 2026 году — это минное поле, усыпанное золотыми монетами. Ошибиться легко. Купить не то, переплатить, попасть на долгий простой — риски огромны. Но и возможности беспрецедентны. Те, кто сможет грамотно выстроить цепочку поставок, наладить сервис и обучить людей, получат колоссальное преимущество перед конкурентами, которые продолжают ждать «возвращения прежних времен».
Прежние времена не вернутся. Мир изменился. Оборудование стало другим. И оно ждет ваших рук. Не бойтесь пробовать новое, но делайте это с открытыми глазами и холодным расчетом. Проверяйте каждый пункт договора, тестируйте станок под нагрузкой, не стесняйтесь задавать неудобные вопросы.
Ваш завод — это живой организм. И ему нужно качественное, надежное сердце. Пусть этим сердцем станет правильный станок от проверенного партнера. Удачи в выборе, коллеги. Работа ждет.