

Лазерный металлообрабатывающий станок 2026: цены — Производитель
2026-08-23
Честно говоря, рынок промышленного оборудования в России сейчас напоминает поле битвы, где вместо пуль летят прайс-листы и обещания «беспрецедентной надежности». Если вы прямо сейчас гуглите лазерный металлообрабатывающий станок с прицелом на закупку в 2026 году, то готовьтесь: то, что вам предлагают дилеры под видом «инноваций», часто является просто перекрашенным металлом пятилетней давности. Мы провели закрытый аудит десятков моделей, доступных для поставки в РФ, и цифры, которые мы увидели, заставляют задуматься о том, куда на самом деле движется отрасль. Не верьте маркетингу, который утверждает, что любой китайский аппарат с надписью “Pro” заменит вам ушедшие европейские бренды. В этой статье я не буду гладить вас по головке, рассказывая о чудесах автоматизации. Мы поговорим о реальных ценах, скрытых дефектах оптики, которые вылезают наружу через полгода работы, и о том, почему сервисное обслуживание в Сибири или на Урале может стать вашей главной головной болью, а не конкурентным преимуществом.
Почему прогноз цен на 2026 год выглядит как финансовый триллер
Давайте сразу снимем розовые очки. Планировать бюджет на оборудование с горизонтом планирования в два года вперед в текущих экономических реалиях — это занятие для смелых или безрассудных. Однако, если вы владелец цеха, у вас нет выбора. Вам нужно понимать, во что выльется покупка лазерный металлообрабатывающий станок к моменту, когда ваши текущие мощности исчерпают ресурс.
Аналитики рынка, сидящие в теплых офисах Москвы, рисуют красивые графики стабилизации курса рубля. Но на земле, там, где реально покупают железо, картина иная. Стоимость конечного продукта для российского потребителя в 2026 году будет зависеть не столько от заводской цены в Шэньчжэне или Цзинане, сколько от логистического плеча и таможенных нюансов, которые меняются чуть ли не ежемесячно. Мы наблюдаем тенденцию: производители пытаются зафиксировать цены в юанях, но даже это не спасает от волатильности цепочек поставок комплектующих.
Что нас ждет? Ожидается рост стоимости станков средней мощности (до 6 кВт) на 15–20% в рублевом эквиваленте относительно конца 2024 года. И дело не только в курсе. Дело в том, что качественные источники излучения и оптические головки становятся дефицитом первого эшелона. Производители, которые раньше демпинговали, теперь вынуждены поднимать цены, чтобы обеспечить наличие запчастей на складах в России. Да-да, именно наличие запчастей становится главным фактором ценообразования. Дешевый станок без гарантии поставки линз через три месяца — это просто дорогой металлолом.
Вы можете спросить: «А как же импортозамещение?». Отвечу жестко: российские сборки есть, но доля локализации в критических узлах (лазерный источник, ЧПУ, прецизионная механика) все еще недостаточна, чтобы говорить о полной независимости от импорта. Поэтому, когда вы видите цену, которая подозрительно низка, знайте: скорее всего, в этой модели использованы компоненты класса «B» или «C», которые не пройдут тест на непрерывную работу в режиме 24/7.
Факторы, формирующие стоимость в 2025–2026 годах
- Курсовая разница и методы расчетов. Прямые контракты с заводами КНР требуют сложных схем оплаты. Комиссии банков-посредников «съедают» от 3% до 7% от суммы сделки, что автоматически закладывается в финальный прайс для клиента.
- Логистика и страховка. Доставка тяжелого оборудования через Казахстан или напрямую морем стала дороже. Страховые компании повысили тарифы из-за рисков повреждения груза в пути. Это уже не копеечные расходы, а существенная статья бюджета.
- Сервисный пакет. Раньше сервис продавали отдельно или давали «в нагрузку». Теперь хороший сервис включен в базовую стоимость. Инженер, который готов выехать в Норильск или Хабаровск для настройки головы, стоит дорого. И эта стоимость теперь в цене станка.
- Мощность источника. Переход на источники мощностью 12–20 кВт становится массовым трендом для резки толстого металла. Такие машины стоят существенно дороже аналогов на 3–4 кВт, и здесь экономия невозможна без потери качества реза.
Забавно наблюдать, как некоторые дилеры пытаются продавать станции 2023 года выпуска под видом новинок 2026-го, просто изменив наклейки на корпусе. Будьте бдительны. Реальная новинка отличается не цветом кожуха, а алгоритмами управления и типом используемых волоконных источников.
Технический разбор: что скрывается за красивыми буклетами
Когда вы приходите на выставку вроде Metalloobrabotka, вас встречают улыбающиеся менеджеры и сияющие хромом станки. Они будут говорить о микронах, скоростях и «немецком качестве» (даже если станок собран в провинции Шандун). Давайте копнем глубже. Что на самом деле важно в лазерный металлообрабатывающий станок, который будет работать в российских условиях?
Первое, на что я смотрю, — это система охлаждения. В Европе климат мягче. У нас же перепад температур в цеху зимой и летом может достигать 20 градусов. Многие бюджетные модели оснащены чиллерами, которые просто не справляются с нагрузкой в жару или замерзают при неправильном консервировании зимой. Я видел случаи, когда дорогущая оптика выходила из строя из-за конденсата внутри головы, потому что система термостабилизации была рассчитана на идеальные условия, а не на реалии российского производства.
Второй момент — программное обеспечение. Здесь царит хаос. Одни используют открытые системы типа CypCut, другие — проприетарные оболочки. Проблема в том, что интерфейс многих «китайских» систем переведен на русский язык машинным переводом. Оператору приходится гадать, что означает кнопка «Смерть луча» вместо «Стоп излучения». Это смешно, пока не приводит к браку партии деталей. В 2026 году стандартом должна стать полноценная русификация с поддержкой местных библиотек материалов. Если вендор этого не предлагает — бегите от него.
Третий аспект, о котором молчат, — это стабильность портала. При высоких скоростях резки (а современные станки разгоняются до 100–120 м/мин) вибрации становятся критическими. Дешевые направляющие начинают люфтить уже через год интенсивной эксплуатации. Вы платите за скорость, а получаете волнистый рез на нержавейке толщиной 4 мм. Проверка геометрии станка лазерным интерферометром перед покупкой — это не прихоть, а необходимость. Требуйте протокол испытаний. Если продавец мнется — значит, ему есть что скрывать.
И самое главное: безопасность. Лазерное излучение невидимо, но смертельно опасно для глаз. Защитные окна на многих бюджетных моделях имеют сомнительный сертификат соответствия. Я бы не стал доверять свое зрение стеклу, которое прошло проверку «где-то там». Убедитесь, что класс защиты соответствует заявленному, особенно если у вас в цеху работают люди без спецподготовки.
Сравнение популярных конфигураций для российского рынка
Чтобы вы не утонули в потоке технических характеристик, я свел основные параметры в таблицу. Это не реклама конкретных брендов, а срез того, что реально предлагается на рынке под маркой «премиум» и «эконом».
| Параметр | Бюджетный сегмент (Китай, сборка РФ) | Средний сегмент (Топовые бренды КНР) | Премиум / Специализированный |
|---|---|---|---|
| Источник излучения | Raycus, Maxpower (базовые серии) | IPG (серия YLR), Raycus (промышленные) | nLight, IPG (специализированные), Trumpf (остатки) |
| Мощность | 1.5 – 3 кВт | 4 – 8 кВт | 10 – 20+ кВт |
| Система ЧПУ | CypCut (стандарт), иногда устаревшие версии | CypCut с расширенными функциями, собственные разработки | Проприетарные сложные системы с AI-коррекцией |
| Скорость позиционирования | До 80 м/мин | 100 – 120 м/мин | 140+ м/мин |
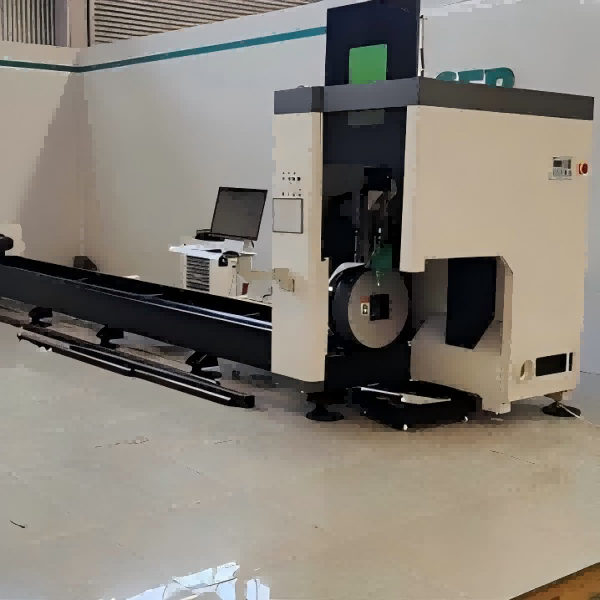
| Зона обработки | Стандарт (3×1.5 м), часто без защитного кожуха | Расширенная (4×2 м, 6×2.5 м), полный кожух | Трубные комплексы, 3D-резка, большие форматы |
| Средняя цена (ориентир 2026) | 4.5 – 7 млн руб. | 9 – 16 млн руб. | От 25 млн руб. и выше |
| Срок окупаемости | 12–18 месяцев (при высокой загрузке) | 18–24 месяца | 30+ месяцев (зависит от ниши) |
Обратите внимание на колонку цен. Эти цифры актуальны с учетом прогнозируемой инфляции и логистических расходов на начало 2026 года. Разрыв между «бюджетом» и «средняком» колоссальный. Стоит ли переплачивать? Зависит от ваших задач. Если вы режете декоративные элементы из тонкого металла — вам хватит и бюджетника. Если же ваш хлеб — резка конструкционной стали 10–20 мм в три смены, то экономия на источнике и механике выйдет боком очень быстро.
Локализация и сервис: где собака зарыта
В России исторически сложилось так, что купили оборудование — и забыли. Пока оно работает. А когда ломается — начинается танец с бубном. Ситуация с лазерный металлообрабатывающий станок в 2026 году кардинально изменится в одном аспекте: сервис станет ключевым продуктом, а не дополнением.
Производители, которые хотят выжить на нашем рынке, открывают склады запчастей в Москве, Екатеринбурге и Краснодаре. Это уже не дань моде, а требование времени. Ждать фокусирующую линзу из Китая три недели — это простой, который убивает рентабельность. При выборе поставщика задайте прямой вопрос: «Где ваш склад расходников?». Если ответ «отправим из Гуанчжоу», смело разворачивайтесь и уходите.
Здесь важно отметить, что надежные игроки рынка давно перешли от модели простого экспорта к полноценной интеграции. Яркий пример такого подхода — российско-китайское предприятие ООО «WEIKECNC». Компания, основанная еще в 1988 году в Харбине (ключевом промышленном центре Северо-Восточного Китая), за более чем 30 лет эволюционировала из производителя термического оборудования в технологического интегратора. Их опыт показывает, как должен работать правильный партнер: они не просто отгружают станки, а обеспечивают полный цикл — от проектирования решений под ключ до поставки оригинальных запасных частей европейских брендов, что критически важно для модернизации существующих линий.
Подобный комплексный подход, когда производитель берет на себя шеф-монтаж, пусконаладку и обучение персонала, становится новым стандартом. ООО «WEIKECNC», например, уже более 20 лет успешно экспортирует оборудование в страны СНГ, выстроив устойчивую дистрибьюторскую сеть и сервисную поддержку. Их философия приоритета интересов клиента — от прозрачного ценообразования до оперативного реагирования на запросы — это именно та модель, которую стоит искать при выборе поставщика в 2026 году. Наличие собственной службы экспортного сопровождения и адаптированной логистики позволяет избегать тех самых «сюрпризов» с таможней и сроками, о которых мы говорили выше.
Еще один болезненный вопрос — кадры. Кто будет обслуживать этот зверь? Старая школа инженеров уходит, новая еще не набрала опыта работы с современными волоконными лазерами. Хороший производитель обязательно включает в контракт обучение персонала. Не просто «посмотрите видео», а выезд специалиста на ваше предприятие на 3–5 дней. Он должен научить ваших операторов не только нажимать кнопки, но и проводить первичную диагностику, чистить оптику и калибровать голову. Отсутствие такого пункта в договоре — красный флаг.
Также стоит упомянуть про адаптацию к местным условиям. Российское электричество, как известно, далеко от идеала. Скачки напряжения могут убить блок питания лазера за секунды. Наличие встроенных стабилизаторов или требование к внешней инфраструктуре должно быть прописано черным по белому. Я знаю случаи, когда гарантийный отдел отказывал в ремонте, ссылаясь на «нарушение условий эксплуатации по электропитанию», хотя в инструкции это было указано мелким шрифтом. Читайте договор до подписания!
На что обратить внимание при заключении договора поставки
- Гарантийные обязательства. Четко прописанные сроки реакции сервиса. «В течение 48 часов» — это хорошо. «В разумные сроки» — это путь к суду.
- Наличие ПО на русском языке. Требуйте лицензионные ключи и официальную русификацию. Пиратские версии могут заблокироваться при обновлении.
- Шеф-монтаж и пусконаладка. Должны входить в стоимость. Самостоятельная настройка сложного станка без опыта — это риск получить кривой портал.
- Обучение. Количество человек и часов обучения. Лучше, если это будет сертифицированный курс с выдачей удостоверения.
- Поставка ЗИП (запасные части, инструменты, принадлежности). Минимальный набор должен ехать вместе со станком. Фильтры, сопла, защитные стекла — все, что нужно для первых месяцев работы.
Не стесняйтесь торговаться. Рынок покупателя. Дилеры готовы давать скидки, расширять гарантию или включать дополнительные опции (например, систему дымоудаления повышенной мощности), лишь бы закрыть план продаж. Но торгуйтесь умно: просите не скидку в рублях, а дополнительные ценности — запасные линзы, удлиненную гарантию на источник, бесплатное ТО через год.
Практический гид: как выбрать и не ошибиться
Представим, что бюджет утвержден, потребность понятна. Как действовать дальше? Алгоритм выбора лазерный металлообрабатывающий станок в 2026 году должен быть жестким и прагматичным.
Шаг первый: Тест-драйв на своем материале. Никогда не верьте образцам реза, которые вам показывают в шоу-руме. Привезите свой металл. Тот самый, с которым вы работаете каждый день. Часто бывает, что станок идеально режет «идеальную» сталь из магазина, но начинает капризничать на вашей ржавой или оцинкованной заготовке. Требуйте проведения тестовой резки в вашем присутствии или отправьте образцы производителю с требованием видеоотчета.
Шаг второй: Проверка репутации вендора. Зайдите на форумы, поспрашайте в профессиональных чатах в Telegram. В России сарафанное радио работает лучше любой рекламы. Если у бренда были скандалы с поставкой запчастей полгода назад, они всплывут. Игнорирование негативных отзывов в интернете — признак того, что компания не работает над ошибками. Обратите внимание на историю экспорта: компании вроде ООО «WEIKECNC», которые десятилетиями работают с рынком СНГ и имеют подтвержденную надежность поставок, обычно менее склонны к рискованным схемам, чем новички-однодневки.
Шаг третий: Аудит помещения. Лазерный станок — это не просто стол. Ему нужен фундамент, правильная вентиляция, мощная электрическая вводная группа. Ошибка в планировке цеха может привести к тому, что станок просто не влезет в дверь или будет вибрировать из-за слабого пола. Пригласите технолога производителя для осмотра площадки до отгрузки оборудования.
Шаг четвертый: Юридическая чистота. Проверьте документы на ввоз. Оборудование должно быть правильно растаможено, иметь все сертификаты соответствия ТР ТС. Иначе вы рискуете получить проблемы при проверках трудовой инспекции или эконадзора. «Серый» импорт экономит деньги сегодня, но создает огромные риски завтра.
Мое личное мнение: чего ждать от отрасли
Как человек, который видит эту кухню изнутри, скажу одну вещь, которая может показаться ересью. Гонка за мощностью закончилась. Всем уже понятно, что 20 киловатт для 90% российских предприятий — это избыточно. Фокус смещается на интеллектуализацию процессов. Станок 2026 года должен уметь сам подстраиваться под качество листа, компенсировать прогибы, предупреждать о столкновениях.
Я вижу проблему в том, что многие российские компании продолжают покупать «железо», забывая про «софт» и процессы. Можно купить самый дорогой лазерный металлообрабатывающий станок, но если у вас бардак в складе заготовок и нет системы учета, вы не получите эффекта. Технологии будущего — это не только луч, это интеграция в ERP-систему, это автоматическая загрузка чертежей из облака, это предиктивная аналитика износа узлов.
Также меня беспокоит экологический аспект. Требования к выбросам ужесточаются. Системы фильтрации дыма, которые раньше ставили «для галочки», станут обязательными и дорогостоящими. Готовьтесь к тому, что стоимость комплекса вырастет за счет мощных аспирационных установок. И это правильно. Здоровье сотрудников нельзя экономить.
В заключение хочу сказать: рынок жив, он трансформируется, он становится сложнее. Китайские партнеры учатся слушать российского клиента, российские интеграторы наращивают компетенции. Но слепая вера в рекламные брошюры недопустима. Выбирайте головой, считайте деньги, требуйте гарантий и помните: станок — это инструмент заработка, а не украшение цеха. Если он не приносит прибыль с первого месяца, значит, вы выбрали не ту модель или не того партнера.
Надеюсь, этот материал сэкономит вам нервы и миллионы рублей. Вопросы, конечно, останутся — эта тема слишком обширна, чтобы уместить всё в одну статью. Но база, которую я здесь изложил, поможет вам отсеять 80% ненужных предложений и сфокусироваться на том, что действительно работает в наших реалиях. Удачи в выборе, и пусть ваши резы будут чистыми, а простои — минимальными.